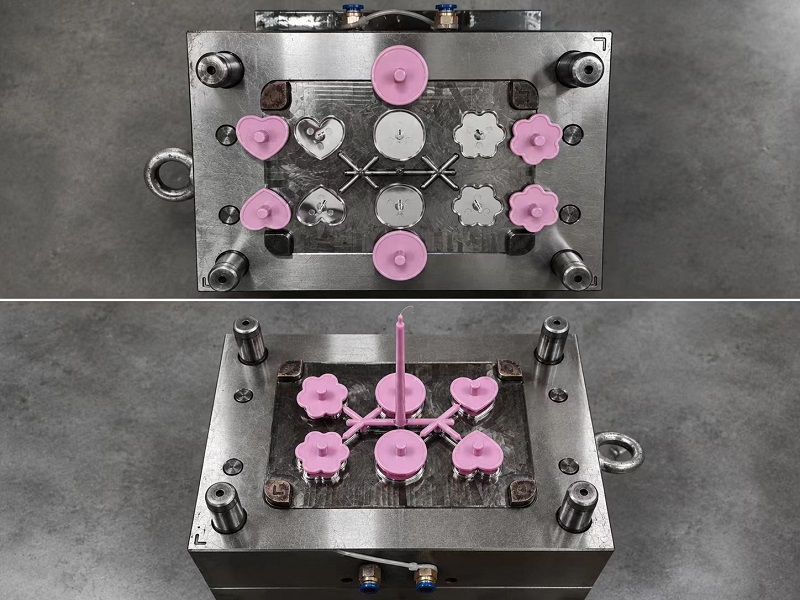
Algunos componentes de plástico no pueden lograr la estructura, apariencia, sellado, agarre o integración funcional requeridos mediante una sola operación de moldeo por inyección. Cuando una pieza moldeada necesita una capa de material adicional, un inserto, una característica funcional o una sección moldeada secundaria,Moldeo por inyección de formación secundariapuede proporcionar un enfoque de fabricación adecuado.
Este proceso es particularmente útil cuando el componente final necesita combinar diferentes materiales o integrar un componente previamente formado en una estructura moldeada. Puede ayudar a reducir las operaciones de ensamblaje por separado y al mismo tiempo permitir a los fabricantes desarrollar piezas con requisitos funcionales más complejos.reyheproporciona soluciones de moldeo por inyección para clientes que requieren procesos de conformado secundario para diferentes aplicaciones industriales.
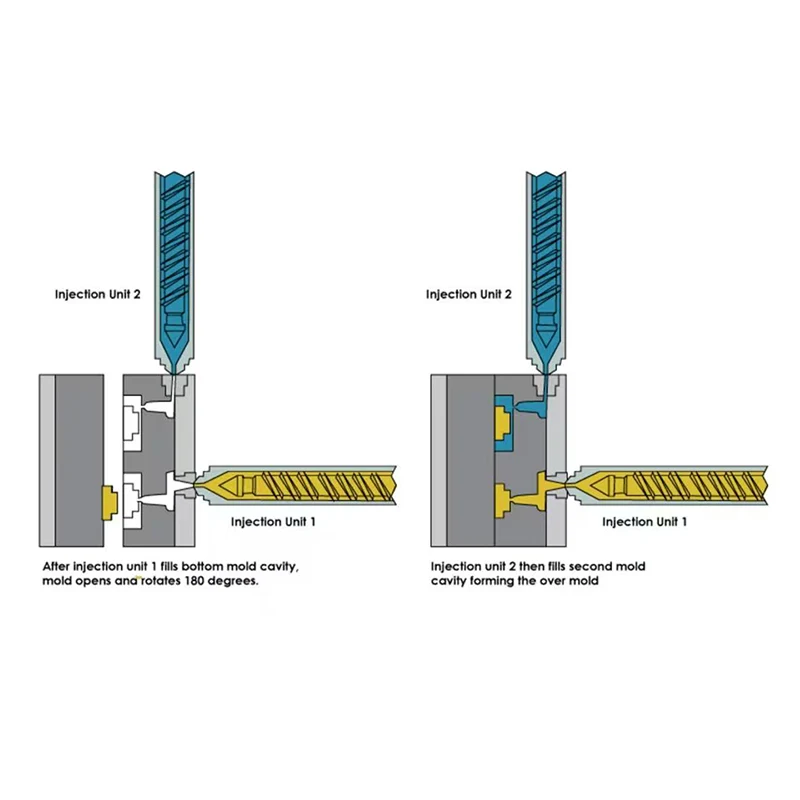
El moldeo por inyección de formación secundaria se refiere a un proceso de moldeo por inyección en el que un componente moldeado existente o un inserto preparado se somete a otra operación de moldeo. Luego se forma un segundo material o sección moldeada alrededor o sobre el componente original.
El primer componente actúa como sustrato, mientras que la segunda etapa de moldeo agrega material o funcionalidad adicional. Dependiendo del diseño del producto, el material secundario puede proporcionar sellado, aislamiento, protección, agarre, integración estructural u otras características requeridas.
Diferentes materiales pueden proporcionar diferentes características de rendimiento. Un plástico rígido puede proporcionar soporte estructural, mientras que un material más blando puede mejorar el agarre, el sellado, la amortiguación o la resistencia a las vibraciones.
La selección de materiales compatibles es importante porque la interfaz entre el primer y segundo material puede afectar la confiabilidad del componente terminado.
La fabricación convencional puede requerir que primero se moldeen componentes separados y luego se ensamblen utilizando adhesivos, sujetadores, ajuste a presión, soldadura u otros métodos. El conformado secundario puede integrar algunas de estas funciones directamente en el proceso de moldeo.
Reducir los pasos de ensamblaje separados puede simplificar el flujo de producción y reducir la cantidad de componentes individuales que deben manipularse durante la fabricación.
El moldeado secundario puede combinar un sustrato y un material adicional en un componente integrado. Esto puede resultar útil cuando un producto requiere una capa exterior protectora, un área de sellado, una sección flexible o un componente integrado.
Por lo tanto, el diseño final puede proporcionar múltiples funciones dentro de un único conjunto moldeado en lugar de depender de varias piezas fabricadas por separado.
Un material secundario puede modificar las características superficiales de una pieza moldeada existente. Dependiendo del material y el diseño, esto puede proporcionar un mejor agarre, amortiguación, sellado, aislamiento, amortiguación de vibraciones o protección ambiental.
Los componentes automotrices a menudo necesitan resistir vibraciones, cambios de temperatura, humedad y uso mecánico repetido. El conformado secundario se puede utilizar cuando una estructura de plástico rígido necesita un material adicional de sellado, amortiguación, aislamiento o protección.
Las aplicaciones potenciales incluyen interruptores, manijas, conectores, carcasas de sensores, cubiertas protectoras y otros componentes que requieren una construcción con múltiples materiales.
Los productos eléctricos suelen contener terminales, contactos, cables, conectores y otros componentes que deben integrarse en carcasas de plástico. El moldeado secundario puede ayudar a posicionar y proteger estos elementos dentro del componente final.
Para aplicaciones eléctricas, la selección de materiales y las condiciones de moldeo deben evaluarse según el aislamiento, la temperatura, la estabilidad dimensional y los requisitos ambientales.
Los productos de consumo, como dispositivos portátiles, herramientas, controles, manijas y equipos domésticos, pueden requerir características de superficie diferentes a las que proporciona un único plástico rígido.
Se puede agregar un material flexible secundario a áreas seleccionadas para mejorar el agarre, la comodidad, la absorción de impactos o el rendimiento de manejo.
Los productos médicos y sanitarios pueden requerir estructuras integradas con requisitos específicos de limpieza, compatibilidad de materiales, resistencia química, esterilización y consistencia dimensional.
Cuando se utiliza conformado secundario para tales aplicaciones, los materiales seleccionados y el proceso de fabricación deben evaluarse en comparación con los requisitos reglamentarios y del producto aplicables.
Los equipos industriales pueden utilizar componentes moldeados secundarios para cubiertas protectoras, sellos, agarres, elementos de control de vibraciones, protección de cables y otras piezas funcionales.
El proceso puede resultar útil cuando un componente debe combinar un rendimiento estructural rígido con otro material que proporcione protección o flexibilidad adicional.
La primera etapa de moldeo produce el sustrato primario o componente base. Se deben controlar sus dimensiones y características superficiales porque afectan directamente a la operación de segundo moldeo.
El sustrato puede incluir ranuras, nervaduras, orificios, rebajes u otras características estructurales específicas diseñadas para ayudar a posicionar el componente o mejorar la retención mecánica durante el moldeo secundario.
Después de la primera etapa de moldeo, se prepara el sustrato para la segunda operación. Dependiendo del proceso, la preparación puede implicar limpieza, posicionamiento, inspección, precalentamiento o transferencia del componente a otro molde.
El posicionamiento preciso es especialmente importante cuando el segundo material debe cubrir sólo un área específica del sustrato.
El segundo material se inyecta en el molde alrededor o sobre el sustrato preparado. El material fluye hacia la cavidad designada y forma la estructura secundaria requerida.
La presión de inyección, la temperatura, la velocidad de llenado, las condiciones de enfriamiento y el diseño del molde deben controlarse de acuerdo con el material seleccionado y la geometría del producto.
Después de la inyección, se deja que el componente se enfríe y se estabilice antes de la expulsión y la inspección. Se debe verificar la precisión dimensional, la unión o la retención mecánica, la calidad de la superficie, la rebaba, la deformación y otros defectos relacionados con el proceso de la pieza terminada.
El primer y segundo material deben seleccionarse de acuerdo con sus características físicas y de procesamiento. En aplicaciones que requieren adhesión de material a material, la compatibilidad entre el sustrato y el material secundario es particularmente importante.
Si los materiales no se adhieren adecuadamente, el componente terminado puede experimentar separación u otros problemas de interfaz durante el servicio.
La forma del primer componente moldeado influye en cómo el segundo material fluye y permanece adherido. Las ranuras, nervaduras, socavaduras y otras características geométricas a veces pueden mejorar la retención mecánica.
Diseñar el sustrato y la capa secundaria juntos durante la etapa inicial de desarrollo del producto puede ayudar a evitar problemas de fabricación posteriores.
El segundo proceso de inyección debe controlarse según la ventana de procesamiento del material. Una temperatura, presión o velocidad de inyección excesivas pueden afectar el sustrato, mientras que unas condiciones de llenado insuficientes pueden provocar un moldeado incompleto o defectos en la superficie.
Cuando un componente existente se coloca en un molde para su conformado secundario, su posición debe controlarse con precisión. La desalineación puede resultar en una cobertura desigual del material, desviación dimensional, áreas expuestas o piezas terminadas inconsistentes.
| Solicitud | Función de formación secundaria |
|---|---|
| Manijas y empuñaduras | Agregue una superficie de agarre más suave o más cómoda |
| Conectores eléctricos | Encapsular o proteger contactos y áreas de conexión. |
| Componentes de sellado | Agregue material sellador alrededor de un sustrato rígido |
| Piezas automotrices | Proporcionar aislamiento, protección, amortiguación o sellado. |
| Componentes industriales | Agregue material protector o resistente a las vibraciones. |
| Productos de consumo | Mejorar el agarre, la apariencia, la comodidad o la resistencia al impacto. |
| Carcasas Electrónicas | Integrar material protector o aislante. |
| Artículo de evaluación | Consideración del comprador |
|---|---|
| Materia prima | Confirmar el material utilizado para la primera etapa de moldeo. |
| Material secundario | Comprobar compatibilidad con el sustrato. |
| Geometría de la pieza | Evalúe ranuras, nervaduras, socavaduras y otras características de retención |
| Requisito de vinculación | Determinar si se requiere adhesión química o retención mecánica. |
| Tolerancia dimensional | Definir dimensiones críticas para ambas etapas de moldeo. |
| Acabado superficial | Especificar requisitos de textura, apariencia y calidad de la superficie. |
| Volumen de producción | Considere los requisitos de herramientas y procesos según la demanda anual. |
| Automatización | Determinar si la carga y transferencia del sustrato deben automatizarse |
| Inspección | Definir requisitos de inspección dimensional, visual y funcional. |
| Entorno de aplicación | Considere la temperatura, los productos químicos, la humedad, la vibración y la carga mecánica. |
El diseño del molde debe proporcionar una vía de flujo adecuada para el material secundario. Un diseño de flujo deficiente puede provocar un llenado incompleto, aire atrapado, líneas de soldadura o una distribución desigual del material.
La capa secundaria debe tener un espesor apropiado y consistente siempre que sea posible. Variaciones significativas pueden afectar el enfriamiento, la contracción, la estabilidad dimensional y la apariencia de la superficie.
La geometría moldeada secundaria debería permitir que la pieza terminada se retire del molde sin dañar el sustrato o el material recién formado. Por lo tanto, durante el desarrollo del molde se deben considerar los ángulos de salida y las ubicaciones de expulsión.
Si el proceso de conformado secundario está destinado a reemplazar una operación de ensamblaje separada, se debe evaluar la secuencia de fabricación completa antes de comenzar con el mecanizado. Esto incluye producción de sustrato, transferencia, moldeado secundario, inspección y embalaje final.
La integración de múltiples materiales o componentes en una pieza moldeada puede reducir la cantidad de piezas individuales que deben manipularse y ensamblarse.
Un proceso de moldeo controlado puede proporcionar un posicionamiento más consistente del material secundario que el ensamblaje manual, particularmente cuando se utilizan herramientas adecuadas y sistemas de carga automatizados.
Cuando el proceso de moldeo secundario reemplaza con éxito la aplicación de adhesivo, la fijación mecánica u otra operación de ensamblaje, los fabricantes pueden simplificar el flujo de trabajo de producción y reducir las posibles variaciones relacionadas con el ensamblaje.
reyhePuede evaluar los requisitos de conformado secundario según la estructura de la pieza, los materiales, el volumen de producción, los requisitos dimensionales y la aplicación prevista. La evaluación temprana del proceso ayuda a determinar si el moldeado secundario es apropiado para el componente específico.
El conformado secundario requiere coordinación entre el primer componente moldeado, el método de transferencia o posicionamiento, el segundo molde, los parámetros de inyección y el proceso de inspección. Estos factores deben considerarse juntos para establecer un flujo de trabajo de producción estable.
Para aplicaciones automotrices, electrónicas, industriales, de consumo y otras, el material secundario requerido y la estructura de moldeo pueden variar significativamente.reyheapoya a los clientes en la evaluación del proceso de acuerdo con los requisitos funcionales del componente terminado en lugar de tratar el moldeado secundario como un proceso estándar de talla única.