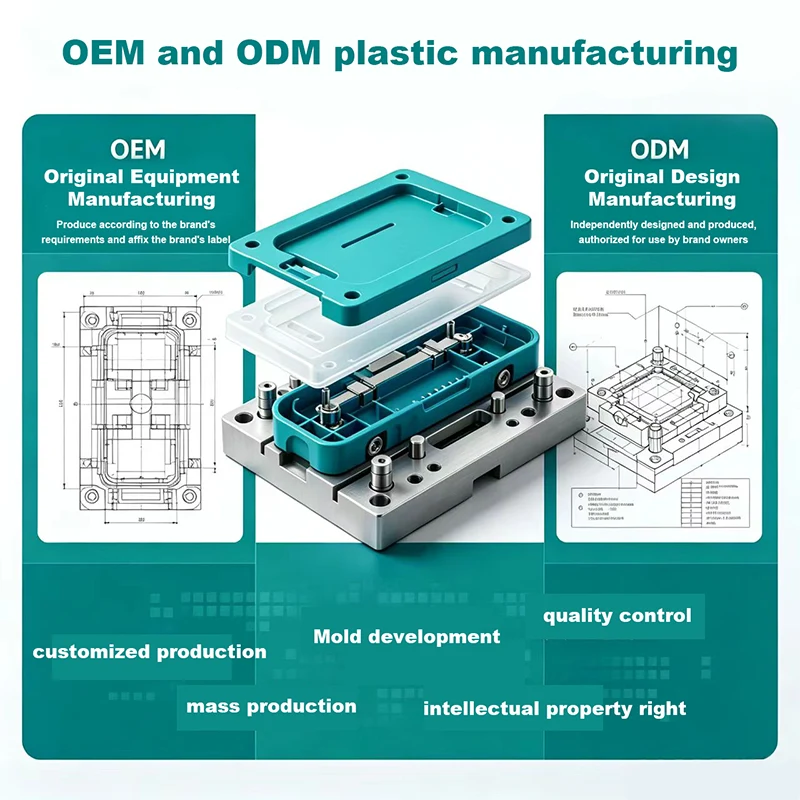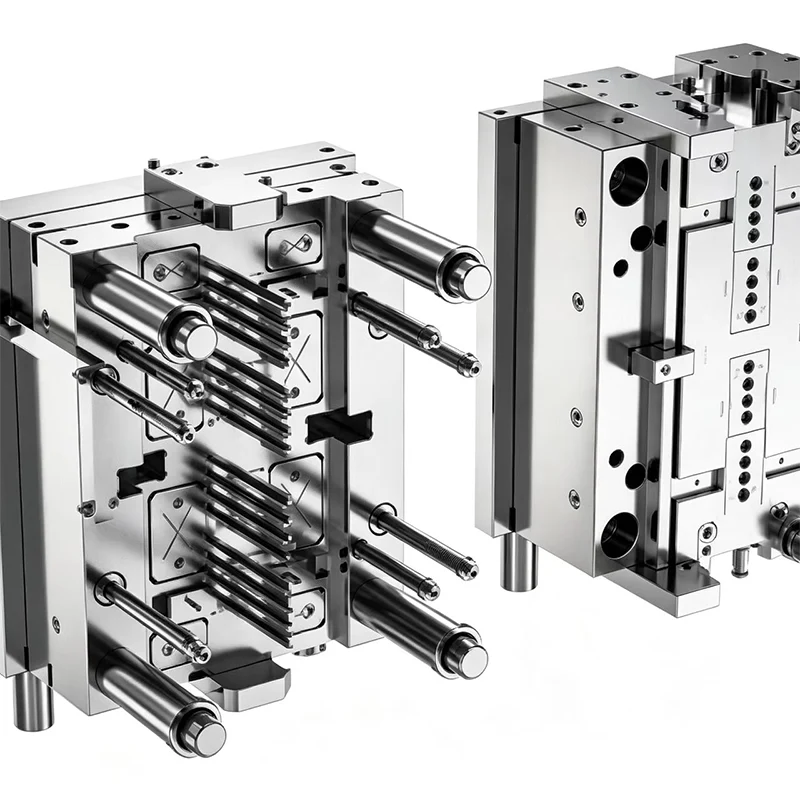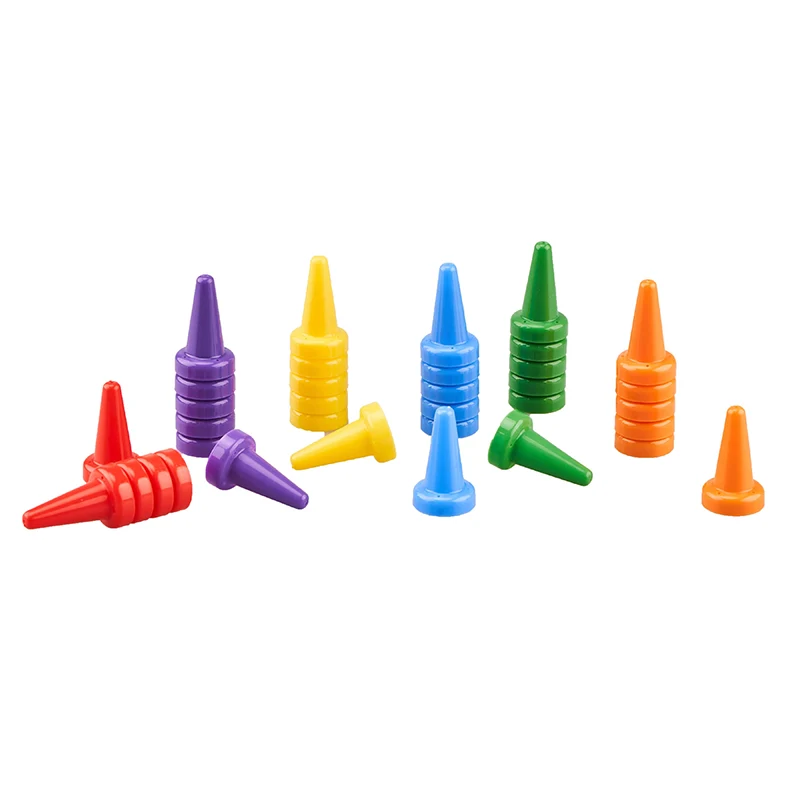
Marque las superficies protegidas antes de elegir una puerta. Estos suelen incluir la cara visible, el área de contacto del jugador, el plano de posición, las características de acoplamiento y la zona de impresión. Compare varias posiciones de compuerta según su longitud de flujo, transición de espesor, ubicación de la línea de soldadura, área de último llenado, ruta de empaque y método de eliminación. Una ubicación adecuada llena la pieza sin colocar el testigo de la compuerta o un defecto de flujo predecible en una superficie crítica. Utilice el análisis de ubicación de la entrada para seleccionar candidatos y luego confirme la posición seleccionada con una revisión completa de llenado y empaque y muestras moldeadas.
1. ¿Qué cambia la ubicación de la puerta?
Una puerta conecta el sistema de guías con la cavidad. Autodesk enumera la apariencia, la eliminación de la compuerta, la complejidad de la cavidad, el material y el volumen inyectado entre las consideraciones de diseño.[1]Esos elementos están conectados. Una puerta escondida debajo de un peón puede proteger el cuerpo visible, pero aun así debe alimentar la base gruesa y dejar una superficie de pie que pueda recortarse e inspeccionarse.
Para un componente de juego de mesa, la ubicación de cada puerta candidata cambia al menos seis resultados prácticos:
- El testigo visible de la puerta y el trabajo necesario para separarla o recortarla.
- La distancia y dirección que recorre la masa fundida a través de la cavidad.
- El orden en que las características gruesas y delgadas se llenan y empaquetan.
- Los lugares donde se reencuentran los frentes de flujo divididos.
- Las últimas áreas en llenar, donde el aire atrapado puede necesitar una vía de ventilación.
- La orientación de la contracción y la tensión residual dentro de la pieza terminada.
Una útil propuesta de puerta muestra los seis. Un punto rojo en una imagen CAD identifica la ubicación de entrada, pero no explica por qué se eligió ese punto ni qué consecuencia aceptó el equipo.
2. Mapee las superficies protegidas antes de seleccionar una puerta
El software puede clasificar los lugares de inyección geométricamente adecuados, pero no sabe qué superficies ven, tocan, imprimen o utilizan los jugadores para encajar. Autodesk advierte que una ubicación con una clasificación alta aún puede causar una imperfección no deseada y recomienda evaluar los resultados del análisis con respecto a los límites de producción.[2]
Cree un mapa de restricción de puertas en la última revisión de la pieza. Utilice etiquetas directas en lugar de una nota general como "puerta en área oculta". Un componente puede tener varias áreas ocultas y una de ellas puede ser una superficie de apoyo o de montaje.
| Zona de superficie | Por qué puede estar protegido | Qué indicar en el dibujo. | Posible compromiso |
|---|---|---|---|
| Rostro cosmético primario | Un testigo de puerta, una marca de rubor o recorte permanece visible durante el juego. | No hay puerta, corredor o marca de recorte dentro del límite marcado. | Mueva la entrada a un borde, parte inferior o cara secundaria. |
| Zona de impresión o pintura | Un testigo puede interrumpir la obra de arte, cambiar la ubicación de los accesorios o afectar la cobertura de tinta. | Muestre el límite de decoración terminado y el espacio libre requerido. | Coloque la puerta fuera del área decorada y apruebe primero la superficie moldeada. |
| Borde táctil del jugador | Un mal recorte puede dejar una proyección incómoda o nítida. | Definir el borde controlado y el método de inspección. | Utilice un lugar empotrado o un método de extracción que pueda inspeccionarse constantemente. |
| Avión de pie | El material residual puede hacer que un peón se balancee o se incline. | Identifique el requisito de planitud o estabilidad y el anillo de contacto real. | Empotre el área de la puerta o ubíquela lejos de la superficie de contacto. |
| Característica de apareamiento | Un testigo o una tensión local pueden interferir con una clavija, un casquillo, un broche o una ranura. | Marque el dato funcional y la superficie crítica de ajuste. | Mueva la puerta a una pared que no coincida y verifique el embalaje en la característica. |
| Detalle decorativo fino | Un recorrido de flujo largo o restringido puede dejar la punta incompleta. | Identifique los detalles imprescindibles y la apariencia aceptable. | Cambie la dirección de entrada, el tipo de puerta o la geometría local después del análisis. |
El mismo mapa ayuda al diseñador de moldes a ubicar los eyectores y la línea de separación. la guía paraángulos de tiro para piezas de juegos de mesaexplica por qué la dirección de liberación y las dimensiones protegidas deben fijarse antes de aprobar la geometría del molde.
3. Traza todo el recorrido del flujo, no la distancia hasta un punto
Una distancia corta en línea recta no garantiza un llenado fácil. La masa fundida sigue las secciones de pared disponibles, gira alrededor de los núcleos, se divide en los agujeros y puede atravesar regiones más gruesas. La guía de ubicación de puertas de Autodesk señala áreas de entrada delgadas porque pueden congelarse antes de que la presión alcance una región más gruesa, dejando esa región sin suficiente espacio.[2]
Dibuje una ruta sencilla desde cada puerta candidata hasta las características más importantes. Marque la base gruesa, el tallo estrecho, la punta distante, el agujero, el símbolo empotrado y cualquier cambio repentino en la pared. Entonces pregunta:
- ¿La masa fundida ingresa a una sección que pueda soportar el flujo y empaquetamiento requeridos?
- ¿Se congelará una sección delgada antes de que la presión alcance un área más gruesa?
- ¿La puerta dirige una corriente rápida hacia un espacio abierto, donde pueden producirse chorros?
- ¿Qué función es probable que se llene en último lugar?
- ¿Dónde se dividirán y encontrarán los frentes de flujo?
- ¿Puede escapar el aire antes del avance del derretimiento?
Autodesk describe el chorro como una corriente de alta velocidad que ingresa a un área abierta sin extenderse primero contra la pared del molde. Sus soluciones incluyen cambiar la posición de la compuerta para que la masa fundida llegue a una superficie de acero, o usar una forma de compuerta que ralentice y distribuya el flujo de entrada.[4]Este es un recordatorio útil de que la puerta necesita una dirección además de una ubicación.
Un renderizado puede mostrar dónde una marca parecería discreta. No puede mostrar la ruta de presión, la secuencia de llenado, las líneas de encuentro o la zona de aire atrapado. Revisar el modelo de fabricación con datos de material y espesor de pared.
4. Revisar los candidatos de puerta por tipo de componente
Peones y piezas estilo ajedrez
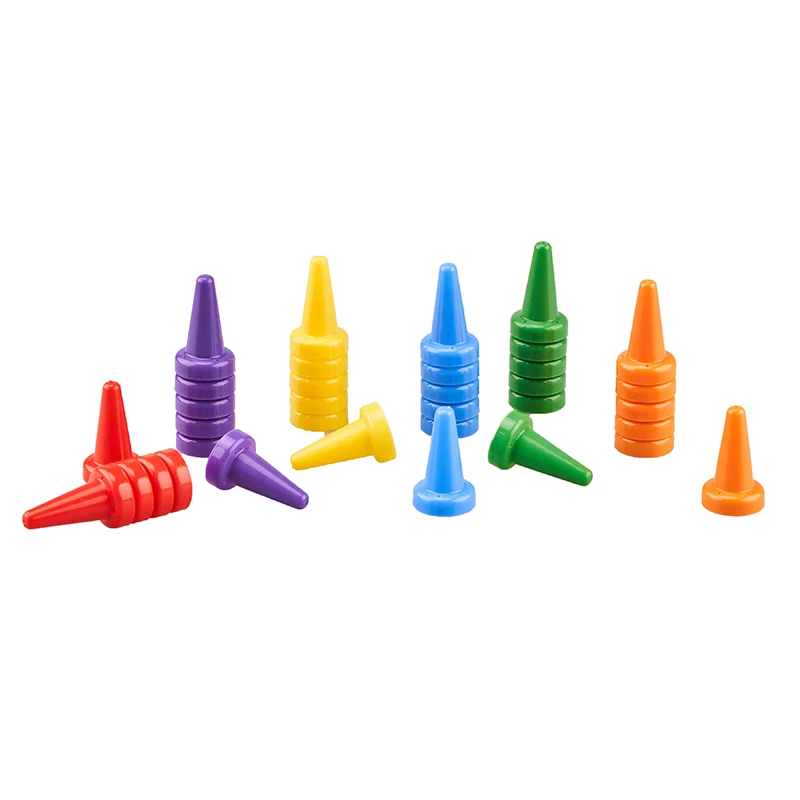
La base suele proporcionar al peón una práctica superficie oculta, pero el anillo de contacto aún tiene que permanecer plano. Una puerta cerca de la parte inferior también puede proporcionar un camino directo hacia la parte más gruesa de la pieza. La revisión del DFM debería mostrar cómo la masa fundida llega al tallo estrecho y al detalle superior, dónde se recorta la puerta y si el testigo restante se encuentra encima o debajo del plano vertical.
Enpeones de plastico personalizados, las proporciones y las poses varían. Una puerta que funciona para un simple peón rotacional puede no ser adecuada para una figura con un brazo desplazado o un accesorio ancho. Trate cada forma moldeada como su propio problema de llenado.
Miniaturas de personajes
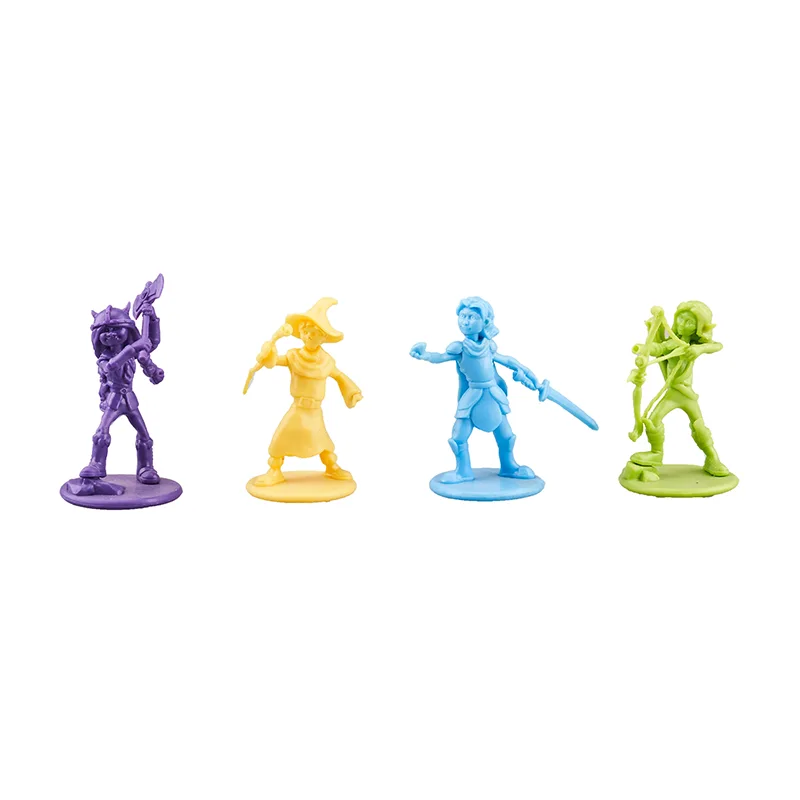
Una miniatura suele tener varios rasgos finos y distantes. El material puede dividirse alrededor de las patas, el equipo y los espacios antes de reunirse en otros lugares. Una puerta oculta debajo de la base puede preservar el cuerpo visible pero crear un camino largo hacia una mano o arma elevada. Acercar la entrada puede acortar ese camino y al mismo tiempo colocar una marca en un área más visible.
Compara esas consecuencias antes de dividir la figura o agregar otra puerta. ElServicio de figuras de acción de plástico pequeñas.cubre carcasas moldeadas, juntas y piezas de ensamblaje, por lo que se puede incluir una construcción de varias partes como una opción de diseño cuando el relleno o las herramientas de una sola pieza resultan poco prácticos.
Fichas y fichas planas
Una ficha plana puede tener una entrada en el borde, en el centro o alimentarse a través de otra disposición elegida por el diseñador del molde. La decisión afecta el borde visible, la simetría del flujo y la ubicación de las líneas de encuentro alrededor de los agujeros o símbolos empotrados. Si la ficha debe apilarse, el área de la puerta no puede proyectarse hacia la superficie de ubicación.
Kingke'spágina de fichas de plásticoenumera formas, colores y diseños impresos personalizados. Agregue el límite de impresión al mapa de restricción de la puerta antes de utilizar las herramientas, ya que un cambio posterior en la decoración puede convertir una marca de entrada previamente aceptable en un defecto artístico.
Cubos, marcadores tipo dado y soportes.
Un cubo tiene varias caras visibles, por lo que es posible que no haya ningún lado realmente oculto. Clasifique las caras según la función del juego y la frecuencia de visualización, luego identifique la superficie que puede aceptar un testigo controlado. Los bordes redondeados y los símbolos impresos reducen aún más el área disponible. Eljuego de mesa cubos de plasticoLa página muestra componentes con caras planas y bordes redondeados, los cuales deben tenerse en cuenta al planificar la puerta y el dispositivo de impresión.
5. El tipo de puerta y la ubicación deben funcionar en conjunto
La posición responde por donde entra el material. El tipo de puerta afecta cómo entra y cómo se separa el corredor. Una entrada pequeña y autoseparada es atractiva para grandes cantidades, pero aún necesita una ruta de flujo segura y un testigo aceptable. Una compuerta más ancha puede distribuir el flujo hacia una parte plana, pero su eliminación deja un borde más ancho para terminar.
| Aproximación a la puerta | ¿Por qué se puede considerar? | Consecuencia visible | Preguntas para DFM |
|---|---|---|---|
| Puerta de borde | Entrada sencilla desde la línea divisoria a una pared accesible. | Un testigo recortado permanece al margen. | ¿Se puede recortar el borde sin afectar el tacto, el ajuste o el diseño? |
| Túnel o puerta submarina | Aleja la entrada de un simple borde de línea de separación expuesto y puede separarse durante la expulsión. | Queda un pequeño testigo donde el túnel llega al tramo. | ¿La resina y la geometría permiten una separación confiable sin dañar la pieza? |
| Puerta con pasador o punto preciso | Proporciona un pequeño punto de entrada y puede admitir diseños seleccionados de múltiples cavidades. | Un testigo con forma de punto aparece en la superficie cerrada. | ¿Es aceptable la calificación y la disposición de las herramientas justifica la complejidad adicional? |
| Puerta de ventilador o pestaña | Distribuye la entrada en un área más amplia o mantiene algunas perturbaciones de entrada en una pestaña extraíble. | Es necesario terminar una línea de corte más ancha o una pestaña eliminada. | ¿Hay suficiente borde no cosmético y cómo se quitará la pestaña? |
| Puerta directa o estilo bebedero | Ofrece un camino corto y directo hacia una sección importante. | La marca de entrada y salida puede ser comparativamente prominente. | ¿Se puede empotrar el testigo o colocarlo sobre una superficie funcional oculta? |
| Entrada controlada por válvula o punta caliente | Puede reducir el material del canal frío y ofrecer diferentes opciones de control de entrada. | Es posible que todavía quede una marca local en el punto de entrada. | ¿La cantidad, la resina, las necesidades de cambio de color, el mantenimiento y la apariencia justifican el sistema? |
Esta tabla es una herramienta de selección, no una especificación de puerta. La guía de procesamiento del proveedor de resina seleccionado y el análisis del fabricante de moldes deben establecer dimensiones y detalles. INEOS señala que, para el polipropileno, la ubicación de la compuerta debe permitir un patrón de llenado equilibrado y, en general, dirigir el flujo desde las secciones gruesas hacia las delgadas.[5]Ese consejo se aplica al material cubierto por su guía, no automáticamente a todos los ABS o resinas especiales.
6. Predecir líneas de soldadura y trampas de aire desde la puerta
Los frentes de flujo se encuentran cuando el material se divide alrededor de un orificio, inserto o elemento de obstrucción. Múltiples puertas también crean zonas de encuentro. Autodesk dice que estas líneas pueden ser visibles o estructuralmente más débiles y recomienda mantenerlas alejadas de áreas que necesitan fuerza o una apariencia suave.[3]
Para las piezas del juego, marque las líneas de probable encuentro en:
- Brazos finos, armas, clips y otros detalles cargados.
- Rostros de personajes y amplios paneles cosméticos.
- Zonas impresas o pintadas donde puede quedar visible una línea.
- Funciones a presión, ranuras para tarjetas y piezas que se flexionan con el uso.
- Componentes transparentes o de colores claros donde las marcas de flujo pueden ser más fáciles de ver.
El mismo mapa de flujo identifica dónde se empuja el aire a medida que se llena la cavidad. El último bolsillo en llenar detrás de un símbolo en relieve o en la punta de una miniatura puede necesitar una ruta de ventilación. Mover la puerta puede mejorar un área y crear una nueva trampa de aire en otra parte, por lo que la entrada y la ventilación deben revisarse juntas.
Kingke'sguía para defectos de moldeo por inyección en piezas de juego pequeñastrata los disparos cortos, las líneas de soldadura y las marcas de quemaduras como síntomas que necesitan una revisión conjunta de la geometría, la ubicación de la compuerta, la ventilación, la resina y la configuración del proceso.
La simulación puede mostrar dónde pueden encontrarse frentes. El resultado moldeado también depende del material y de las condiciones de procesamiento. Utilice la predicción para proteger zonas críticas y luego confirme la apariencia y el funcionamiento con muestras.
7. Especifique el testigo de la puerta y el método de eliminación.
Cada puerta deja evidencia. La corredera se rompe, se corta o se recorta en un lugar definido. Lo que queda puede ser una pequeña proyección, un hueco, una marca blanqueadora o un parche de textura alterado. Llamarlo "no visible" no es suficiente para aprobar la producción.
El dibujo o estándar de muestra debe identificar:
- El área de entrada permitida con un límite claro.
- Si la puerta se separa automáticamente o necesita un corte secundario.
- La dirección desde la cual se inspeccionará al testigo.
- Superficies funcionales que el testigo no debe cruzar ni sobresalir.
- Si el recorte puede exponer una diferencia de color o brillo.
- La muestra física aprobada que representa una eliminación aceptable.
Para un peón en pie, utilice una superficie de referencia plana durante la aprobación. Para obtener una ficha, apílela con sus contrapartes de producción. Para un cubo impreso, verifique que la zona de la puerta no interfiera con el asiento del accesorio o la orientación de la obra de arte. Estas pruebas convierten una nota cosmética abstracta en una verificación de producto repetible.
8. Los moldes familiares y de cavidades múltiples añaden un problema de equilibrio
Una compuerta que se adapta a una cavidad no garantiza que todas las cavidades se llenen en condiciones compatibles. La longitud del corredor, la geometría de la cavidad, el tamaño de la puerta y las secciones de la pared dan forma a la resistencia a lo largo de cada camino. En un molde que repite la misma pieza, compare el llenado y el empaque de cavidad a cavidad. En un molde familiar, diferentes componentes pueden comportarse de manera muy diferente incluso cuando comparten material y color.
El artículo sobremoldes familiares versus moldes separadosexplica el equilibrio de producción. Las piezas colocadas en una herramienta familiar deben compartir una ventana de proceso compatible. Una ficha delgada, un peón grueso y una miniatura detallada pueden necesitar diferentes ubicaciones de entrada y comportamiento de embalaje.
Para una propuesta de diseño de múltiples cavidades, solicite que el informe DFM muestre:
- El camino del corredor y la puerta asignada a cada cavidad.
- Si el diseño está naturalmente equilibrado o requiere restricciones ajustadas.
- Orden de llenado esperado y la última zona en llenar en cada cavidad.
- Diferencias previstas de presión y empaquetamiento entre cavidades.
- Cómo se mantendrá la identidad de la cavidad durante la inspección de la muestra.
- Si un componente difícil controla el ciclo o compromete a los demás.
Kingke'spágina de diseño de moldes de inyección de precisiónincluye diseño de cavidades, diseño de canales, ventilación y expulsión dentro del alcance del diseño de moldes. Esos elementos deberían aparecer como una propuesta conectada en lugar de capturas de pantalla separadas.
9. Lista de verificación del DFM para la ubicación de la puerta de embarque
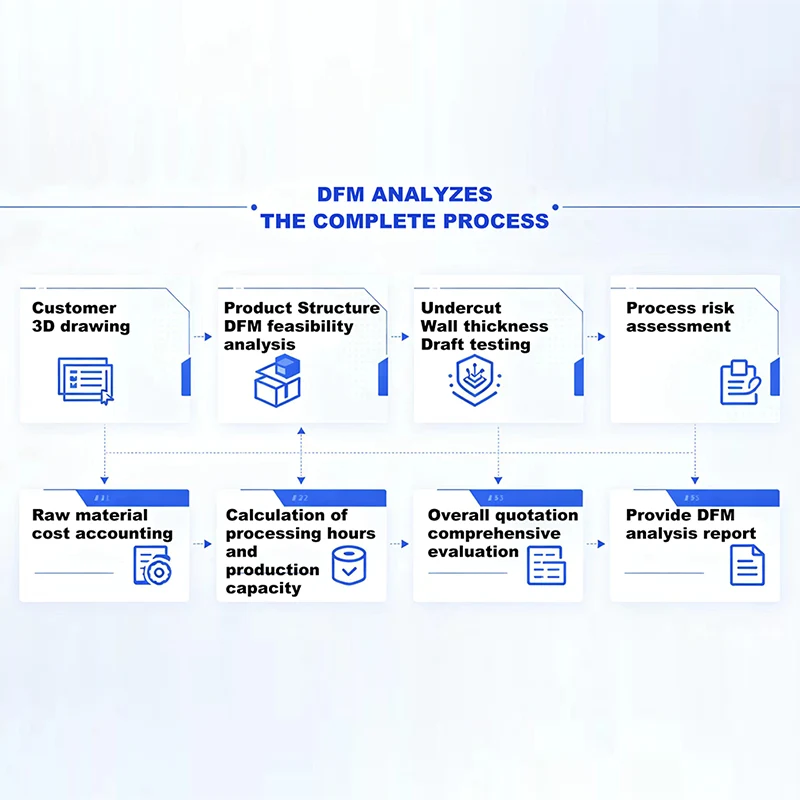
Kingke'sServicio de análisis DFMcubre el espesor de la pared, el atrapamiento de aire, las superficies de separación, la disposición de la cavidad, el enfriamiento, la expulsión y la estructura del molde. La revisión de entrada debe conectar esos elementos con los requisitos más recientes del producto.
| Entregable DFM | que deberia responder | Aprobación del comprador |
|---|---|---|
| Mapa de superficie protegida | Donde las puertas y marcas de recorte están prohibidas o restringidas. | Confirme las zonas cosméticas, táctiles, de ajuste, de pie y de decoración. |
| Comparación de puertas de candidatos | Por qué el punto propuesto funciona mejor que las alternativas realistas. | Acepte la compensación elegida y la ubicación final. |
| Revisión de llenado y empaque | Cómo se espera que el material seleccionado se llene y reciba presión de retención. | Confirme que las entradas de simulación coincidan con la resina prevista y la revisión de la pieza. |
| Mapa de línea de soldadura y último llenado | Donde se encuentran los frentes y donde es posible que deba escapar el aire. | Verifique esas zonas con los requisitos de resistencia y apariencia. |
| Concepto de puerta y corredor | Qué tipo de puerta, disposición de los corredores y método de separación se utilizarán. | Confirme el testigo visible y la operación posterior al moldeado. |
| Revisión del equilibrio de la cavidad | Si cavidades repetidas o diferentes se llenan en condiciones compatibles. | Aprobar el plano de cavidades y el método de identificación de muestras. |
| Registro de revisión | Qué propuesta de CAD, resina, color y puerta evalúa el informe. | Asegúrese de que todos los documentos publicados tengan revisiones coincidentes. |
Autodesk describe el análisis de la ubicación de la puerta como un paso preliminar y dice que le debe seguir un análisis completo.[2]Un mapa de calor de ubicación adecuada acota la búsqueda. No aprueba el molde por sí solo.
El comprador no necesita dictar las dimensiones de la puerta. El comprador debe comunicar las superficies protegidas y aprobar las consecuencias visibles y funcionales. Luego, el diseñador del molde puede dimensionar y refinar la puerta para la resina real, la geometría de la pieza y el plan de producción.
10. Aprobar la puerta sobre piezas moldeadas.
Inspeccione las muestras antes de considerar terminada la propuesta de puerta. Utilice piezas etiquetadas de cada cavidad y conserve la resina de producción, el color y la revisión del proceso con el registro de inspección. Un testigo de puerta que parece aceptable en una muestra natural puede parecer diferente después de un cambio de color o tratamiento de superficie.
Verifique lo siguiente:
- El área de la puerta está dentro del límite de ubicación aprobado.
- La separación automática o el recorte manual no rompen la pieza.
- El testigo restante no afecta el tacto, la posición, el apilamiento o el ajuste.
- No hay chorros, rubor, falta de llenado ni quemaduras evidentes cerca de la trayectoria del flujo.
- Las zonas de líneas de soldadura previstas cumplen con el estándar de apariencia y funcionalidad.
- Cada cavidad produce un resultado aceptable bajo el proceso aprobado.
- La muestra decorada aún cumple con los requisitos de impresión o colocación de pintura.
Si aparece un defecto, registre su cavidad, ubicación exacta y dirección. No agrande ni mueva la puerta únicamente por el síntoma. Primero revise el patrón de llenado, la ventilación, el material y el registro del proceso. Un cambio que corrige un disparo corto puede mover una línea de soldadura o crear un testigo más visible.
Para proyectos que pasan del prototipo al utillaje, Kingke'sservicio de moldes de inyección de plásticocubre el diseño de herramientas personalizadas, pruebas de moldes y validación de muestras para piezas de plástico. Envíe juntos el CAD final, la lista de componentes, la solicitud de resina, el plano de color y el mapa de superficie protegida.
Preguntas frecuentes
¿Dónde se debe colocar la puerta en una pieza de plástico?
La puerta debe ingresar en un lugar que admita el llenado y el embalaje mientras se mantiene la marca de la puerta alejada de superficies cosméticas, táctiles, de ajuste y de soporte protegidas. La mejor posición depende de la geometría de la pieza, el espesor de la pared, la resina, la disposición de la cavidad y las ubicaciones esperadas de la línea de soldadura y de las trampas de aire. Debe confirmarse con DFM y análisis de llenado en lugar de elegirse únicamente por la apariencia.
¿Puede una puerta ser completamente invisible en un componente de un juego de mesa?
Cada puerta deja alguna evidencia de por dónde entró el material o por dónde se separó el corredor. La marca a menudo se puede mover a una parte inferior, borde, hueco o pestaña removible, y luego controlarse según el tipo de puerta y el método de recorte. El dibujo debe indicar qué superficies están protegidas y qué testigo de puerta es aceptable.
¿Por qué la ubicación de la compuerta afecta las líneas de soldadura?
La compuerta determina el punto de partida del flujo de fusión. Cuando el flujo se divide alrededor de un orificio o característica, o cuando el material ingresa por más de una compuerta, los frentes se encuentran en otra parte de la cavidad. Mover la puerta cambia esos caminos y puede mover la línea de encuentro a un área menos visible o menos estresada.
¿Es siempre mejor una puerta más pequeña para una pieza de caza pequeña?
No. Una compuerta más pequeña puede dejar un testigo más pequeño y separarse más fácilmente, pero también puede aumentar la restricción del flujo, congelarse antes o crear un corte excesivo para la resina seleccionada. El tamaño, tipo y ubicación de la compuerta se deben evaluar junto con la pared de la pieza, la longitud del flujo, la necesidad de empaquetamiento y el método de remoción.
¿Debería el comprador aprobar la ubicación de la puerta antes de utilizar las herramientas?
Sí. El comprador debe aprobar la posición propuesta de la puerta, las superficies protegidas, las zonas probables de las líneas de soldadura y el método de extracción de la puerta durante el DFM. Luego, la muestra moldeada confirma el testigo real de la puerta, la apariencia de la superficie, las dimensiones y la función antes de la producción en masa.
¿Necesita una revisión de la ubicación de la puerta antes de utilizar las herramientas?
Envíe el último modelo 3D, resina seleccionada, cantidades de componentes, notas cosméticas, límites de decoración y requisitos funcionales. Kingke puede comparar candidatos de puerta dentro de una revisión más amplia de DFM y estructura de molde.
Solicite una revisión de DFM