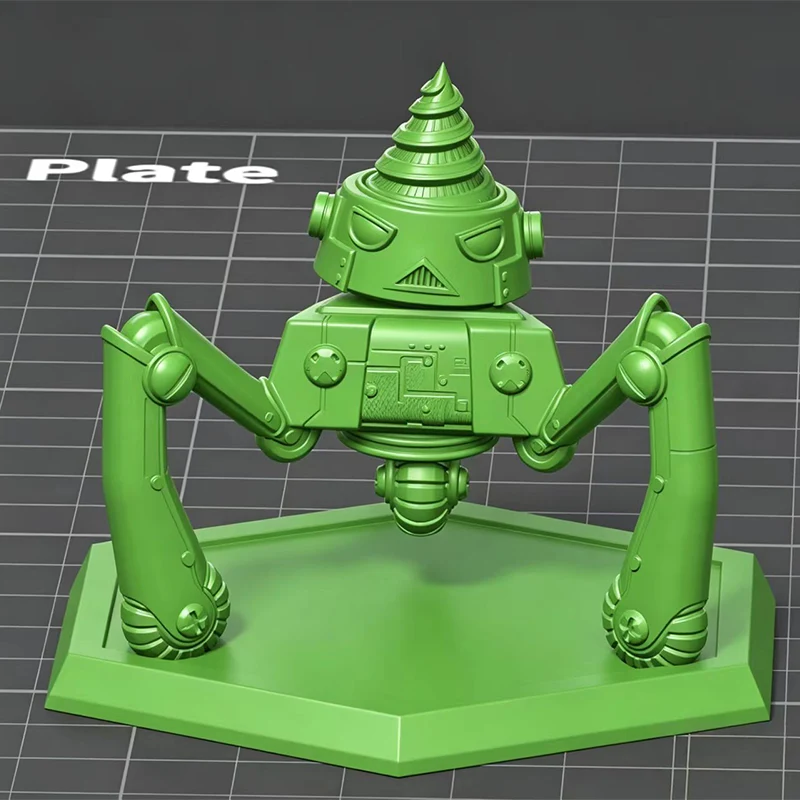
Una pieza de juego puede parecer sólida y al mismo tiempo comportarse como varias piezas diferentes durante el moldeo. Una base gruesa retiene el calor. Un tallo estrecho restringe el flujo. Un emblema elevado crea una masa local detrás de una cara visible. El diseño de espesor de pared conecta esas regiones para que la cavidad pueda llenarse, enfriarse y encogerse sin que el producto se convierta en un problema de marcas de hundimiento o deformación.
respuesta rapida
Elija un espesor de pared nominal para el armazón principal y luego asigne cada región que sea más delgada o más gruesa. Extraiga bases pesadas y masas sólidas donde la geometría oculta lo permita. Utilice nervaduras, refuerzos y protuberancias para brindar soporte local sin recrear un bloque grueso en sus raíces. Mezcle los cambios requeridos gradualmente y revise el mapa de la pared con la resina seleccionada, la posición de la puerta, el diseño de enfriamiento y las superficies cosméticas. No existe un número universal seguro para cada peón, ficha o miniatura.
1. Comience con una pared nominal, no con un rango aleatorio
La pared nominal es el espesor base de la carcasa moldeada principal. Proporciona al diseñador y al ingeniero de moldes una referencia común para nervaduras, salientes, transiciones y excepciones locales. No es una promesa de que cada punto de una miniatura esculpida mida exactamente lo mismo.
Autodesk describe el espesor uniforme de la pared como la dirección preferida porque el espesor afecta tanto al llenado como al enfriamiento. Las áreas delgadas resisten el flujo y pueden quedar sin llenar. Las áreas gruesas se enfrían más lentamente y pueden contribuir al hundimiento o deformación.[1]La tarea de diseño es controlar las excepciones en lugar de pretender que no existen.
Establezca la pared nominal después de conocer las siguientes entradas:
- El grado exacto de resina o unas instrucciones claras sobre el rendimiento para la selección del material.
- La ruta de flujo más larga esperada desde la compuerta propuesta.
- Los requisitos de rigidez, impacto, flexión y montaje.
- Las caras visibles, textura y zonas de decoración.
- La escala general del componente y el detalle más pequeño que debe completarse.
- El recuento de cavidades planificado y el proceso de producción.
Un dibujo marcado únicamente como "ABS/PP" no proporciona suficiente información. Las familias de resinas contienen grados con diferente flujo, contracción y comportamiento mecánico. la guía paraABS versus PP para componentes de juegos de mesaexplica por qué se debe considerar la aplicación y el grado exacto antes de utilizar las herramientas.
2. Las secciones delgadas y gruesas fallan de diferentes maneras
Una región delgada puede congelarse antes de que la cavidad se llene. El resultado puede ser un tiro corto, una marca de vacilación o un área que necesita una mayor presión de llenado. Una región gruesa crea un problema de sincronización diferente: la piel exterior se solidifica mientras que el centro permanece caliente y continúa encogiéndose.
Autodesk atribuye las marcas de hundimiento y los huecos internos a una contracción localizada en secciones gruesas sin suficiente compensación. Las nervaduras, protuberancias y filetes internos pueden crear esas masas locales en el lado opuesto de una pared visible.[2]Un ajuste en el proceso puede mejorar el embalaje, pero no puede hacer desaparecer un bloque de plástico mal colocado.
| Condición de espesor | Posible preocupación por el moldeado | Síntoma de pieza de juego | Primera verificación de diseño |
|---|---|---|---|
| Ruta de flujo larga y delgada | El frente de fusión pierde calor y presión antes de llegar al final. | Hoja, mano, borde o borde de ficha estrecho incompleto. | Revise juntos la compuerta, el comportamiento del flujo de resina y la pared local. |
| Paso brusco de fino a grueso | El flujo y el enfriamiento cambian repentinamente en un lugar. | Línea visible, distorsión o diferencia de empaquetamiento local. | Reemplace el paso con una transición gradual donde la geometría lo permita. |
| Base sólida y pesada | El centro se enfría y se encoge más tarde que la piel exterior. | Fregadero, vacío interno, enfriamiento prolongado o plano de posición distorsionado. | Descorazone la parte inferior oculta y conserve un caparazón controlado. |
| Raíz de costilla pesada | La nervadura y la pared se combinan en una sección gruesa local. | Depresión en la cara cosmética opuesta. | Reduzca el espesor de las nervaduras e inspeccione el radio de la raíz. |
| Jefe pegado a una pared | La unión crea una masa más grande que cualquiera de las entidades por sí solas. | Fregadero cerca de una clavija, un elemento de tornillo o un poste de montaje. | Aleje el jefe y conéctelo con soportes más delgados. |
| Ficha plana desigual | Diferentes regiones se enfrían y contraen en diferentes cantidades. | Rizado, balanceo o mal apilado. | Grosor del mapa en toda la cara, incluidos iconos y bordes en relieve. |
3. Construya un mapa del espesor de la pared antes de cambiar el modelo.
Un dibujo seccional muestra un corte. Un análisis del espesor de pared muestra el espesor local en toda la pieza tridimensional. Utilice ambos. El mapa de colores encuentra masas inesperadas alrededor de esquinas e intersecciones; Las secciones explican cómo se crearon esas regiones.
Clasifique cada área como nominal, intencionalmente delgada, intencionalmente gruesa o sin resolver. Luego agrega una razón. "Espeso para mantener el equilibrio" es útil. "Grueso porque la escultura original era sólida" no es un requisito del producto.
El mapa debe identificar:
- La pared nominal y la base de tolerancia utilizada para la revisión.
- Los caminos críticos de flujo más delgados y detalles distantes.
- Las masas locales más espesas, incluidas las intersecciones ocultas.
- Costilla, jefe, refuerzo y raíces con logotipo en relieve.
- Zonas donde el material cambia bruscamente de dirección.
- La puerta, la última zona en llenarse y la ruta de empaque esperada.
- Caras cosméticas en el lado opuesto de cada característica interna.
No juzgues una miniatura sólo por la superficie exterior. Un cuello estrecho puede contener un núcleo grande y sólido, mientras que una capa ancha puede ser una cáscara delgada. El mapa de espesor revela la sección del material que encuentran el sistema de fusión y enfriamiento.
4. Núcleo de bases pesadas y masas sólidas desde un lado oculto
La extracción de núcleos elimina el plástico del centro de una característica gruesa mientras deja la forma exterior. Para un peón, la apertura puede estar debajo de la base. Para una miniatura, un caparazón puede reemplazar un torso sólido cuando las herramientas y la estrategia de separación lo permitan. Para un soporte, los bolsillos debajo de una plataforma gruesa pueden reducir el material sin cambiar la superficie superior.
La guía de diseño de moldes de Eastman recomienda perforar secciones gruesas cuando de otro modo es difícil lograr paredes uniformes. También señala que el patrón de extracción de núcleos puede incorporar nervaduras, refuerzos y protuberancias.[4]Se trata de un rediseño estructural, no de una operación de resta a ciegas.
Consulta estas consecuencias antes de aprobar una base núcleo:
- Estabilidad de pie:Mantenga el anillo de contacto plano y libre de interferencias de compuerta o eyector.
- Peso percibido:Confirme que la muestra más clara todavía se siente apropiada durante el juego.
- Ruta de impacto:conservar suficiente estructura entre el tallo, la cáscara y el borde de la base.
- Liberar:agregue un tiro adecuado a las nuevas paredes internas y evite socavaduras ocultas.
- Enfriamiento:dé acceso al diseñador del molde para enfriar las regiones pesadas restantes.
- Apariencia:Inspeccione la superficie exterior visible sobre la estructura con núcleo y nervaduras.
Si el juego necesita peso adicional, no asuma que una masa plástica sólida es la única opción. El equipo de producto puede comparar los cambios de geometría con un inserto separado u otra construcción aprobada. Cualquier plan de inserción necesita su propia revisión de montaje, retención y seguridad.
La cáscara todavía tiene que llenarse, soportar la pieza y sobrevivir al uso. Retire la masa concentrada, luego verifique la nueva trayectoria del flujo, la rigidez, el equilibrio y las condiciones de expulsión.
5. Utilice nervaduras y protuberancias sin reconstruir la sección gruesa
Las nervaduras añaden rigidez al cambiar la forma de una sección. Un saliente proporciona una característica cilíndrica para alineación, sujeción u otra función local. Ambos pueden reducir la necesidad de una pared principal más gruesa, pero ambos también crean intersecciones de materiales.
Stratasys recomienda mantener una nervadura más delgada que la pared nominal e informa un límite inicial general del 60 por ciento para la base de la nervadura. La misma guía aplica un punto de partida similar a los muros salientes.[3]Eastman ofrece un punto de partida de aproximadamente media pared para sus polímeros.[4]Estas son guías de diseño calificadas, no límites de aceptación universal. La resina, el acabado, la altura de las nervaduras, la posición de la puerta y la cara opuesta pueden cambiar el resultado.
Revise una costilla o jefe con cinco preguntas distintas:
- ¿Se necesita la característica para lograr rigidez, alineación o ensamblaje?
- ¿Su base es más delgada que la pared a la que une?
- ¿El radio de la raíz reduce la esquina abrupta sin crear una nueva masa pesada?
- ¿Tiene la pared lateral suficiente tiro para liberarse?
- ¿Qué superficie cosmética se encuentra directamente opuesta a la unión?
Un saliente empujado contra una pared lateral combina ambos espesores en una esquina. Alejarlo y unirlo con refuerzos más delgados puede preservar el soporte y al mismo tiempo reducir la masa local. Las vistas en sección deben mostrar la intersección completa así como el diámetro del saliente.
6. Mezclar transiciones de espesor donde la geometría debe cambiar
Algunas variaciones son inevitables. El tallo de un peón debe encontrarse con su base. El borde de una ficha puede necesitar un borde. Un tarjetero necesita un camino de carga más grueso cerca de la ranura. El problema es el paso abrupto, donde el comportamiento del flujo y el enfriamiento cambian en un límite pronunciado.
Utilice una transición cónica, curva o escalonada cuando la forma del producto lo permita. El cambio debe ser lo suficientemente largo para que la trayectoria del fundido y la rigidez de la sección cambien progresivamente. No existe una longitud de transición que se adapte a todos los materiales y geometrías, así que muestre la sección de antes y después en el informe DFM.
Los filetes interiores también necesitan moderación. Un radio puede mejorar el flujo y reducir una fuerte concentración de tensión, pero un radio sobredimensionado en una intersección de pared agrega material a la esquina. Inspeccione el espesor local después de aplicar los filetes. La mezcla CAD visualmente más suave no es automáticamente la sección moldeada más uniforme.
Los filetes, chaflanes, logotipos en relieve y operaciones de concha pueden cambiar el mapa de la pared. Un modelo inicial limpio no prueba que el modelo publicado siga siendo uniforme.
7. El espesor de la pared y la ubicación de la puerta deben revisarse juntos.
La compuerta determina por dónde entra la masa fundida y cómo la presión de mantenimiento llega a las regiones más gruesas. Una sección delgada entre la compuerta y una base pesada puede congelarse primero, limitando la presión disponible para compensar la contracción posterior en esa base. Mover la puerta puede ayudar a empacar, pero también puede mover el testigo de la puerta, la línea de soldadura y la ubicación de la trampa de aire.
El artículo sobreUbicaciones de puertas para piezas de juegos de mesa.proporciona un método de comparación de candidatos basado en la marca visible, la ruta de flujo, la línea de encuentro y la última zona en llenar. Agregue el mapa de espesor de pared a la misma revisión.
Utilice estos controles combinados:
- Sigue el flujo desde la puerta a través de cada pequeña restricción.
- Identifique las regiones gruesas que necesitan mantener presión antes de que el camino se congele.
- Compruebe si las secciones gruesas atraen el flujo y crean un patrón de relleno desequilibrado.
- Marque dónde el cambio de espesor mueve las líneas de soldadura o el último área en llenar.
- Compare alternativas de puertas sin sacrificar una cara protegida o un plano vertical.
Autodesk incluye la reubicación de la puerta entre las posibles respuestas a las marcas de hundimiento porque una puerta más cercana puede mejorar el embalaje de un área gruesa.[2]La misma guía advierte que una corrección puede introducir otro problema. La geometría, la puerta, el canal y el proceso necesitan una revisión conjunta.
8. Verifique el grado exacto de resina antes de congelar la pared.
El espesor de la pared es una relación entre la geometría y el flujo de material. Dos grados de la misma familia de resinas pueden necesitar decisiones diferentes porque su viscosidad, contracción, rigidez, relleno y paquete de impacto difieren. Los colorantes y el contenido reciclado también pueden cambiar el comportamiento y la apariencia de la producción, por lo que las especificaciones de compra finales son importantes.
Utilice una hoja de datos del material y el conocimiento del proceso del moldeador para confirmar:
- Rango de espesor de pared recomendado para el grado exacto.
- Comportamiento del flujo a lo largo del camino planificado y la disposición de las compuertas.
- Datos de contracción del molde y si la dirección importa.
- Rigidez e impacto esperados en la sección prevista.
- Requisitos de superficie, coloración, impresión y unión.
- Cualquier condición de cumplimiento o uso final proporcionada por el comprador.
Kingke'scomponentes de plástico para juegos de mesaLa gama incluye formas, colores, texturas y diseños impresos personalizados. Esas opciones deberían llegar pronto a la revisión del espesor de la pared porque una superficie cosmética puede hacer que un fregadero pequeño sea más visible, mientras que una zona de impresión puede requerir una mayor planitud que una parte sin decorar.
9. Aplicar la lógica por tipo de pieza del juego.
Peones y figuras de pie
Comience con la sección de base a tallo. Una base pesada puede ayudar a la estabilidad, pero una masa sólida puede enfriarse de manera diferente que el tallo. Cuando sea posible, extraiga el núcleo desde la parte inferior, conserve un anillo de contacto plano y utilice secciones para mostrar cómo se mueve la carga desde el vástago hacia la carcasa. Enpeones de plastico personalizados, la pose y la proporción pueden cambiar esa ruta de carga.
Miniaturas con finos detalles.
Mapee la ruta del flujo hacia los bordes de los brazos, las armas, el cabello y la ropa. Un detalle puede ser lo suficientemente grueso como para existir en CAD pero demasiado restrictivo en su raíz o demasiado alejado de la puerta para el material seleccionado. Es posible que engrosar la punta por sí solo no ayude si la masa fundida no puede alcanzarla. Verifique todo el camino desde el cuerpo o la base.
Fichas y fichas
La planitud y el apilamiento hacen visible la variación del espesor durante el uso. Los símbolos en relieve, los paneles artísticos empotrados, los bordes y la textura pueden cambiar la sección de una ficha aparentemente plana. Revise ambas caras y mantenga las masas locales alejadas del área cosmética opuesta. Elpágina de fichas de plásticomuestra por qué la forma moldeada y la decoración impresa necesitan un plan de aprobación.
Cubos y accesorios rígidos
Un componente en forma de cubo no tiene por qué ser un bloque sólido. La extracción de muestras interna puede controlar la masa, pero la carcasa, las esquinas, la compuerta y las superficies del eyector aún deben diseñarse como un sistema. Parajuego de mesa cubos de plastico, apilamiento estable y caras impresas utilizables son requisitos del producto que deben aparecer en el mapa de la pared.
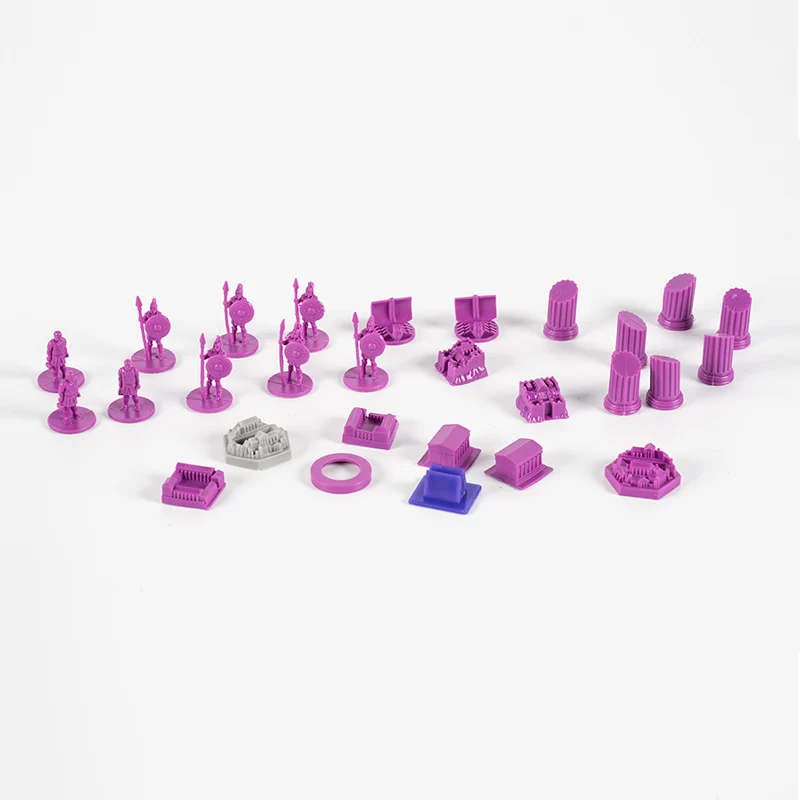
10. Qué debería mostrar una revisión DFM del espesor de la pared
Kingke'sServicio de análisis DFMenumera la uniformidad del espesor de la pared, las nervaduras, la contracción, la deformación y la viabilidad del molde entre sus áreas de revisión. Solicite evidencia vinculada a la revisión exacta del modelo en lugar de un aprobado o reprobado genérico.
| elemento DFM | que debe contener | Decisión que apoya |
|---|---|---|
| Mapa de colores de espesor | Leyenda, revisión del modelo, muro nominal y extremos locales marcados. | Encuentre masas ocultas y regiones restrictivas en toda la parte. |
| Conjunto de secciones | Corta la base, el tallo, las nervaduras, los salientes, los detalles elevados y las características de acoplamiento. | Explique cómo se crearon las regiones del mapa de colores. |
| Propuesta de extracción de núcleos | Geometría de antes y después con notas de posición, peso y expulsión. | Reducir la masa sólida sin perder la función del producto. |
| Revisión de costillas y jefes | Espesor de base, altura, radio, calado y cara cosmética opuesta. | Apoye la pieza sin crear nuevas zonas de sumidero. |
| Revisión de llenado y empaque | Resina seleccionada, ubicación de la puerta, restricciones delgadas y zonas de empaquetamiento gruesas. | Compruebe si la cavidad puede llenarse y recibir presión según lo previsto. |
| Concepto de refrigeración | Áreas pesadas, límites de enfriamiento del núcleo y diferencias de retención esperadas. | Planifique el molde alrededor de la masa térmica real. |
| Supuestos abiertos | Requisitos de resina, color, textura, decoración o carga no confirmados. | Evite que una verificación de geometría provisional se convierta en una versión final. |
Kingke'sServicio de diseño de moldes de inyección de precisión.Cubre DFM, diseño de cavidades, corredores, enfriamiento, ventilación y expulsión. Esos sistemas de moldes deben superponerse en la revisión de espesor. Una base con núcleo que se ve mejor en el CAD del producto puede crear una condición difícil de enfriamiento o expulsión si se ignora la estructura de la herramienta.
11. Inspeccione las muestras moldeadas contra el mapa de la pared.
La primera muestra debe leerse como evidencia sobre el diseño, molde y proceso. Marque cada observación en la misma vista utilizada para la revisión del espesor de la pared. Esto hace que sea más fácil comprobar si un fregadero se encuentra frente a una nervadura, un plano corto se encuentra más allá de una restricción delgada o una base deformada sigue una sección irregular.
Inspeccionar:
- Caras cosméticas bajo iluminación constante para cambios de fregadero y brillo.
- El plano de posición sobre una superficie de referencia plana.
- Apilar y acoplar piezas utilizando contrapartes de producción.
- Características finas y distantes para un relleno y una distorsión completos.
- Áreas de nervaduras y salientes para depresiones de caras opuestas.
- Consistencia entre cavidades con identidad de pieza preservada.
- La superficie decorada final después de imprimir, pintar o recubrir.
Guarde el material, color, cavidad, fecha de muestra y revisión del proceso con las fotografías. Una pieza atractiva no es suficiente para separar un resultado estable de una oportunidad favorable. Elguía de defectos de moldeo por inyecciónProporciona una secuencia de diagnóstico más amplia para disparos cortos, hundimiento, deformación y daños por expulsión.
Si es necesario un cambio de geometría, actualice el mapa de la pared y repita el análisis afectado. Kingke'sservicio de moldes de inyección de plásticoincluye pruebas de moldes y validación de muestras, que deben permanecer vinculadas a la revisión aprobada del producto.
Preguntas frecuentes
¿Qué espesor de pared debe tener una pieza de plástico para un juego de mesa?
No existe un espesor de pared universal para cada pieza del juego. El valor depende del grado exacto de resina, la longitud del flujo, la posición de la puerta, la geometría, el objetivo de resistencia, la apariencia y el proceso de moldeo. Establezca una pared nominal como línea base de diseño, mapee las variaciones inevitables y solicite al diseñador del molde que confirme los valores finales durante el DFM.
¿Por qué debería extraerse el núcleo de una base de peones gruesa?
Una base sólida puede crear una gran masa local que se enfría y se encoge de manera diferente que el tallo más delgado y la piel exterior. La extracción de núcleos elimina material de un área oculta manteniendo la capa exterior y las nervaduras necesarias. La base revisada aún tiene que cumplir con los requisitos de peso, equilibrio, resistencia, compuerta y expulsión.
¿Las nervaduras reemplazan las paredes más gruesas?
Las nervaduras pueden añadir rigidez sin engrosar toda la pieza, pero su base crea un aumento de espesor local donde se une a la pared principal. Mantenga la nervadura más delgada que la pared nominal, agregue un radio de raíz y una inclinación adecuados y verifique la superficie cosmética opuesta para detectar riesgo de hundimiento.
¿Puede el espesor de la pared arreglar un tiro corto?
Cambiar una sección delgada o restrictiva puede mejorar el llenado, pero un disparo corto también puede provenir de la ubicación de la compuerta, la ventilación, el comportamiento del flujo de resina o la configuración del proceso. Marque el área incompleta, compare las cavidades y revise la ruta de flujo completa antes de cambiar la geometría del producto.
¿Debería un prototipo tener el espesor de pared final moldeado por inyección?
El prototipo debe representar la geometría de producción prevista cuando se utilice para comprobar el ajuste, el equilibrio y el manejo. Es posible que una muestra impresa en 3D no reproduzca la rigidez, la contracción o el comportamiento de la superficie del moldeo por inyección, por lo que sus resultados deben tratarse como evidencia de diseño en lugar de prueba del proceso de moldeo final.
¿Necesita una revisión del espesor de la pared antes de utilizar las herramientas?
Envíe el modelo 3D más reciente, la resina prevista, las cantidades de componentes, las dimensiones críticas, las notas cosméticas de la cara y los requisitos de peso o equilibrio. Kingke puede revisar las secciones de las paredes, los núcleos, las nervaduras, la interacción de las puertas y la estructura del molde propuesta.
Solicite una revisión de DFM