respuesta rapida
Utilice la impresión 3D para aprobar la escultura, la fundición de resina para tiradas de lujo muy pequeñas y el moldeo por inyección para cualquier cosa que realmente envíe en cantidad o reimprima. Los tres no son realmente competidores: ocupan puntos diferentes en el mismo cronograma del proyecto. Lo que decide su ruta es la cantidad, si el diseño está congelado y cuánta mano de obra está dispuesto a pagar por cada pieza. Esta es una comparación de un moldeador, incluidos los casos en los que moldear es la respuesta incorrecta.
Casi todas las comparaciones de estos tres procesos en línea son publicadas por un servicio que solo vende uno de ellos. Eso da forma a la conclusión más que la ingeniería. Fabricamos moldes y piezas de moldes, así que trate nuestra parcialidad como se declara y luego lea la sección siete, donde decimos claramente cuándo no contratarnos.
Este artículo forma parte de nuestra guía más amplia paraFabricación de componentes personalizados para juegos de mesa., que cubre toda la lista de materiales. Aquí nos fijamos sólo en cifras.
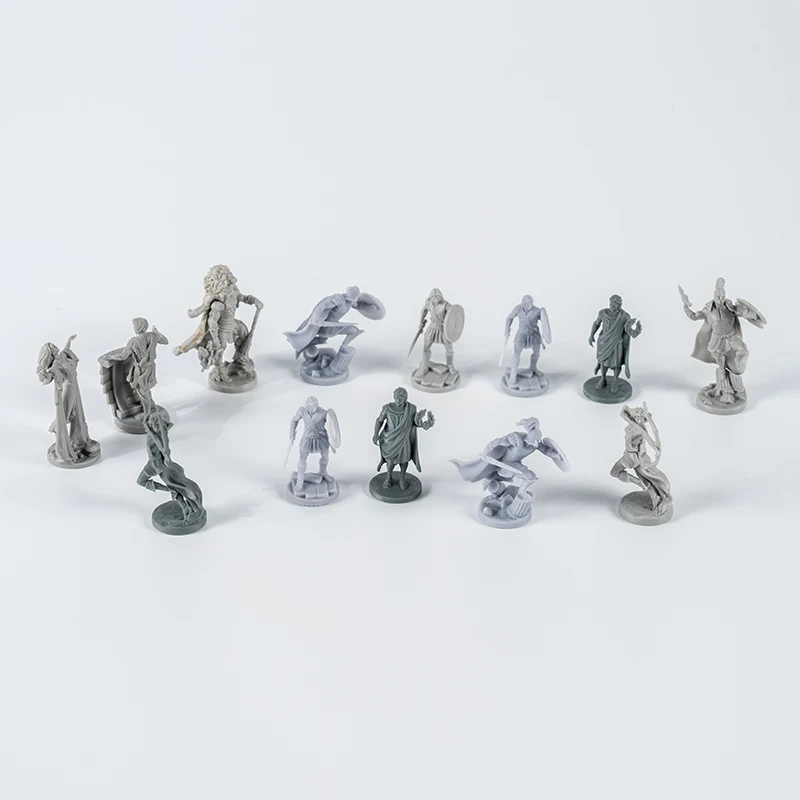
1. Los tres procesos en un minuto
moldeo por inyección
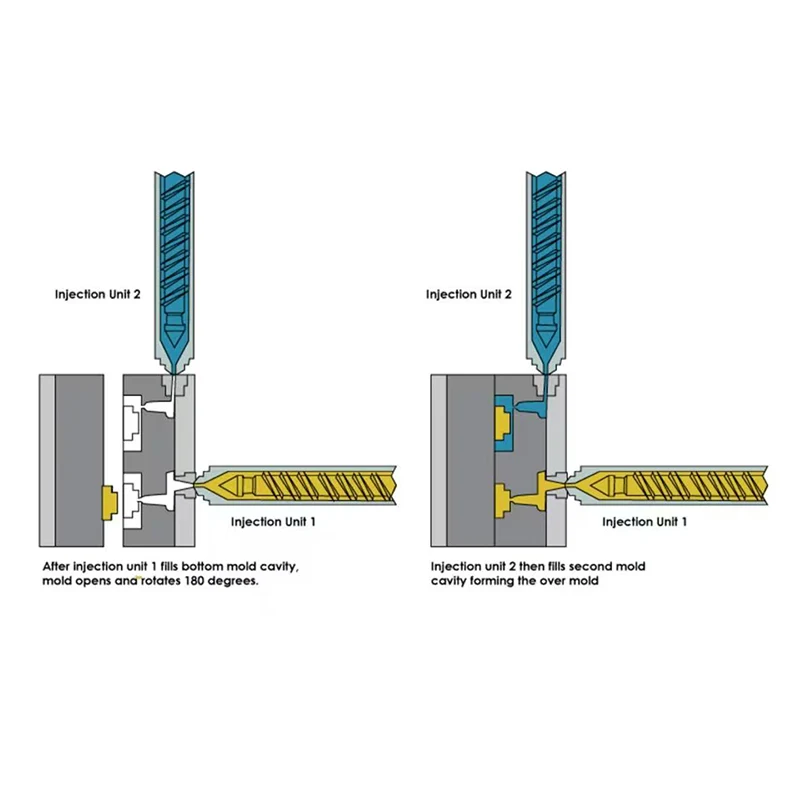
El plástico fundido se introduce en una cavidad de acero endurecido o aluminio, se enfría y se expulsa. La cavidad se corta una vez, en máquinas CNC y EDM, y luego reproduce la misma geometría indefinidamente. Todo lo caro sucede antes de que exista la primera pieza.
Fundición de resina
Se utiliza una escultura maestra para hacer un molde de silicona flexible. La resina líquida se vierte o se moldea a presión en ese molde, se cura y se extrae a mano. La silicona es blanda, por lo que puede liberar formas que quedarían sólidas en el acero, pero también se desgasta y hay que rehacerla.
impresión 3D
La figura se construye directamente a partir de su archivo digital, capa por capa, sin necesidad de herramientas. Las impresoras de resina se construyen a partir de una tina de líquido y retienen bien los detalles finos; Las impresoras de filamento extruyen plástico derretido y se adaptan mejor a formas voluminosas o funcionales que a la cara de un personaje.
La fundición de resina y la impresión 3D de resina son procesos separados que comparten una familia de materiales. La fundición necesita un molde de silicona y un maestro; la impresión no necesita ninguna de las dos cosas. Los diseñadores frecuentemente combinan los dos cuando informan a un proveedor, y la cotización regresa por algo equivocado.
2. Cara a cara: la comparación que importa
| moldeo por inyección | Fundición de resina | impresión 3D | |
|---|---|---|---|
| Herramientas necesarias | Cavidad endurecida, cortada una vez | Molde de silicona, reemplazado periódicamente. | Ninguno |
| Hora de la primera pieza | más largo | Corto | más corto |
| Libertad de geometría | Restringido por el calado y la línea de separación. | Alto: el molde blando se flexiona para liberarse | Máximo: sin restricción de liberación alguna |
| Consistencia pieza a pieza | Efectivamente idéntico | Se desplaza a medida que la silicona se degrada. | Varía según la posición de construcción y la configuración. |
| Mano de obra por pieza | Mínimo: solo desmagnetización | Alto: cada pieza se desmolda y se limpia a mano. | Alto: soportes, lavado, curado. |
| Costo unitario a medida que aumenta el volumen | Cae bruscamente y luego se aplana | Apenas se mueve | no cae |
| Color a través del material. | Sí, mediante masterbatch | Posible pero menos consistente | Limitado |
| Costo de un cambio de diseño | Alto una vez cortado el acero | Moderado: rehacer el maestro y el molde. | Cerca de cero |
| Se adapta a una reimpresión | Sí, herramientas ya pagadas | Neutral | Ninguna ventaja obtenida |
3. Detalle: lo que realmente puede contener cada proceso
Existe la creencia persistente de que el moldeo por inyección no puede capturar los detalles finos de la escultura. Eso no es del todo correcto, y hacerlo bien cambia la forma de diseñar.
El moldeado reproduce todo lo que se corta en el acero. Nuestros equipos CNC y EDM pueden contener características superficiales muy finas, por lo que la textura, los pliegues de la tela, los remaches y los detalles faciales se transfieren bien. La verdadera limitación no es la resolución, sinoliberar. Una cavidad de acero es rígida, por lo que cada superficie necesita tracción para liberarse y cualquier socavado requiere una acción lateral, un elevador o una división en la pieza. Cada uno de ellos agrega costo y puede agregar una línea visible.
La silicona es flexible, por lo que la fundición de resina evita los cortes leves que necesitarían un mecanismo adicional en acero. Ésa es su genuina ventaja técnica, y es la razón por la cual las esculturas de exhibición con cortinas profundas o capas que flotan libremente a menudo se funden en lugar de moldearse.
La impresión 3D no tiene ninguna restricción de liberación, razón por la cual una escultura enviada directamente por un artista digital rara vez se moldea sin modificaciones. Las líneas de capas son el oficio: recorren superficies curvas y se vuelven evidentes bajo la pintura en grandes áreas lisas, como un escudo o una capa.
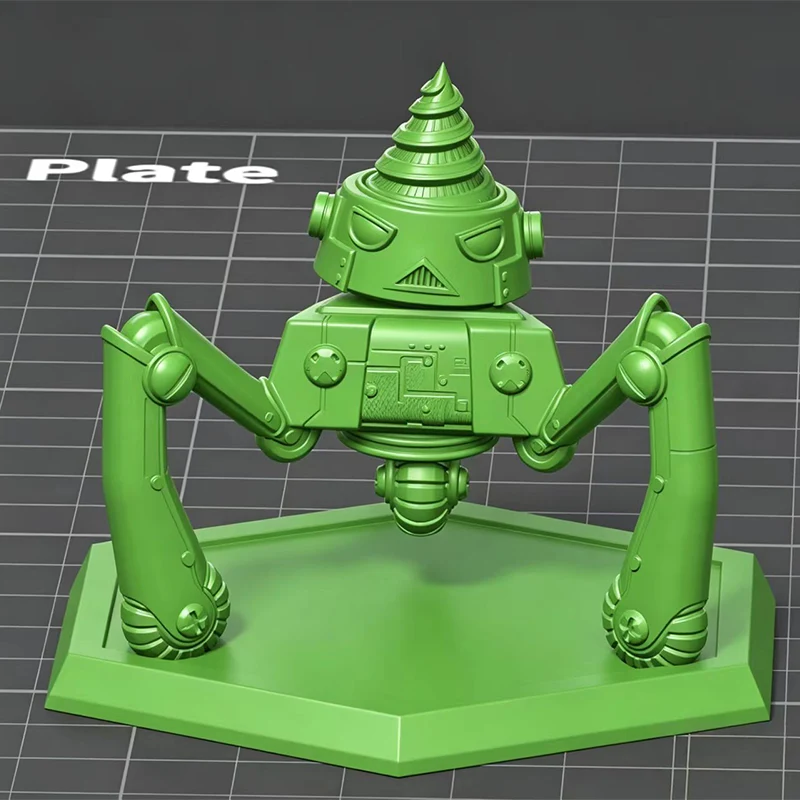
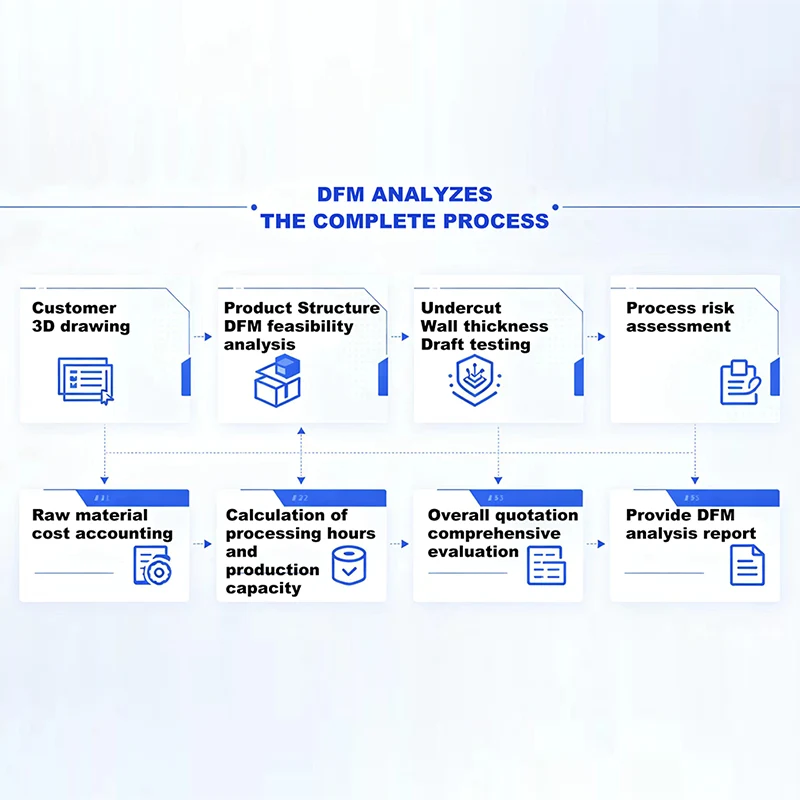
Se aprueba una escultura como impresión 3D, se solicitan las herramientas y solo entonces la revisión del DFM encuentra socavaduras que necesitan tres acciones laterales. Los costos de herramientas aumentan y el cronograma se retrasa. Correranálisis DFMcontra la esculturaantesusted firma la muestra impresa, no después.
4. Consistencia: la diferencia que solo se muestra a escala
En cantidades de muestra, los tres procesos parecen estar bien. La brecha se abre a lo largo de una tirada completa.
Las piezas moldeadas salen de una cavidad rígida, por lo que la figura número uno y la última figura del recorrido son el mismo objeto. El color se mezcla con la resina como masterbatch en lugar de rociarse, por lo que un borde raspado muestra el mismo color debajo en lugar de un núcleo blanco.
Las piezas fundidas se desplazan. Un molde de silicona se degrada con el uso: los bordes se suavizan, los detalles finos se vuelven opacos y, eventualmente, hay que rehacer el molde a partir del maestro. Los patrocinadores que reciben piezas tempranas y tardías de la misma carrera pueden terminar con cifras visiblemente diferentes.
Las piezas impresas varían según su lugar en la placa de construcción, cómo se colocaron los soportes y qué tan minuciosamente se lavó y curó cada una. Esto lo controlan operadores cualificados. Sigue siendo control, no eliminación.
Para un juego en el que seis jugadores tienen cada uno la misma forma de peón en un color diferente, esto importa más que cualquier hoja de especificaciones. nuestra nota sobreComponentes de plástico para accesorios de juegos de mesa.cubre el mismo punto en el cuadro más ancho.
5. Adónde va realmente el dinero
Olvídese del precio por pieza por un momento y observe la forma de cada curva de costos.
moldeo por inyeccióncarga frontalmente casi todo. Compras la cavidad una vez; después cada pieza cuesta material, tiempo de máquina y unos segundos de manipulación. La curva comienza alta y cae abruptamente, luego se aplana cerca del costo del material. En una reimpresión, las herramientas ya están pagadas, por lo que se comienza en la parte plana de la curva.
Fundición de resinatiene una configuración modesta y luego un costo por pieza obstinado, porque una persona desmolda, desbarba e inspecciona cada figura. Duplicar el pedido duplica aproximadamente la mano de obra. El volumen te compra muy poco.
impresión 3DNo tiene configuración alguna y el costo por pieza depende de las horas de máquina. Nunca sale más barato. Mil figuras impresas cuestan cerca de mil veces una cifra.
Entonces, la pregunta honesta no es "cuál es más barato", sino "dónde se ubica mi cantidad en relación con el punto de cruce". Debajo, las herramientas son un peso muerto. Por encima de todo, evitar el uso de herramientas es una opción costosa. Trabajamos en el extremo del lote pequeño de esto enmantener los costos bajos en un juego de mesa de 1000 unidades.
El costo de las herramientas es por molde, no por figura. A menudo se pueden cortar varios trozos pequeños diferentes en unomolde familiar, lo que reduce sustancialmente el punto de cruce. Si su caja tiene ocho piezas de plástico distintas, no ponga precio a ocho herramientas distintas antes de preguntar.
6. Acabado y pintura: a menudo el verdadero factor decisivo
Lo que sale de la máquina no es lo que va en la caja, y la carga de limpieza difiere marcadamente.
| Proceso | Limpieza necesaria | marcas que deja | Comportamiento de la pintura |
|---|---|---|---|
| moldeo por inyección | Degating, recorte ocasional de la línea de separación | Marca testigo de puerta, línea de separación, marcas de pasador de expulsión | El ABS acepta fácilmente la imprimación y la tinta; El PP necesita primero un tratamiento superficial |
| Fundición de resina | Eliminación de rebabas, eliminación de protuberancias de ventilación, lavado | Protuberancias de ventilación, costuras relucientes, burbujas ocasionales | Bueno una vez que los residuos desmoldantes se hayan eliminado por completo; sáltelo y la pintura se levantará. |
| impresión 3D | Retiro de soporte, lavado y curado para resina. | Cicatrices de soporte, líneas de capas. | Las líneas de las capas se telegrafían a través de la pintura en superficies lisas a menos que se lijen. |
Si sus figuras se envían sin pintar en un color sólido, la moldura es, sin duda, la respuesta más limpia: el color está en el material y no hay revestimiento que se pueda desprender. Si se envían pintados o impresos, tenga en cuenta la decoración desde el principio, porque la elección del material afecta la adhesión. Las superficies de las figuras curvas están decoradas contampografíaen lugar de métodos de panel plano.
7. Elija por escenario, no por proceso
| tu situacion | Ruta | Por qué |
|---|---|---|
| Escultura aún en revisión. | impresión 3D | Los cambios no cuestan nada. No corte acero contra un objetivo en movimiento. |
| Copia de demostración de la convención o muestra de fotografía. | Impresión 3D o algunos moldes | Necesitas piezas este mes, no este trimestre. |
| Un puñado de figuras de exhibición de lujo. | Fundición de resina | Las esculturas pesadas socavadas sobreviven intactas y la cantidad nunca justifica el uso de herramientas. |
| Primera tirada en Kickstarter | moldeo por inyección | Las cantidades de cumplimiento son donde la curva de costos gira decisivamente. |
| Edición comercial o reimpresión confirmada | moldeo por inyección | El utillaje ya está amortizado. Nada más compite. |
| Muchas variantes de SKU, pocas unidades cada una. | Impresión o fundición 3D | Una herramienta separada para cada variante rara vez vale la pena. Primero verifique las opciones de moldes familiares. |
| Piezas que se manejan en cada juego. | moldeo por inyección | El material de color y la dureza moldeada sobreviven la vida útil del juego. |
8. Por qué la mayoría de los proyectos financiados utilizan los tres
Los procesos son secuenciales con mucha más frecuencia que alternativas. Un camino típico es: imprimir para comprobar la pose y la escala, revisar la escultura, imprimir de nuevo, realizar un pequeño lote para la fotografía de la campaña y los eventos de vista previa, luego comprometerse con las herramientas una vez que se cierre la financiación y se congele el diseño.
Planificar esa secuencia deliberadamente es más barato que descubrirla. Haga un presupuesto para al menos una ronda de revisión impresa y trate la muestra impresa como una herramienta de diseño en lugar de una decisión de producción. La secuencia completa del proyecto se presenta en nuestroGuía de fabricación de componentes para juegos de mesa..
9. Cómo manejamos los proyectos en miniatura en Kingke
Kingke es la marca de Ningbo Jinghe Plastic Industry Co., Ltd., fundada en 2017 en el distrito Haishu de Ningbo, China. Gestionamos una planta de 1.500 m² distribuida en cuatro talleres, con un equipo de 15 a 50 personas y departamentos dedicados a control de calidad, producción y ventas, y contamos con las certificaciones ISO 9001, ISO 14001 e ISO 45001.
Dos de los tres procesos de este artículo son nuestros. corremosImpresión 3D para creación de prototipos.y cortamos y corremosmoldes de inyeccióninterno en CNC y EDM, con máquinas de 80T a 200T. No ofrecemos fundición de resina. Cuando la fundición sea la respuesta correcta para su cantidad, se lo diremos en lugar de obligarlo a adquirir herramientas que aún no necesita.
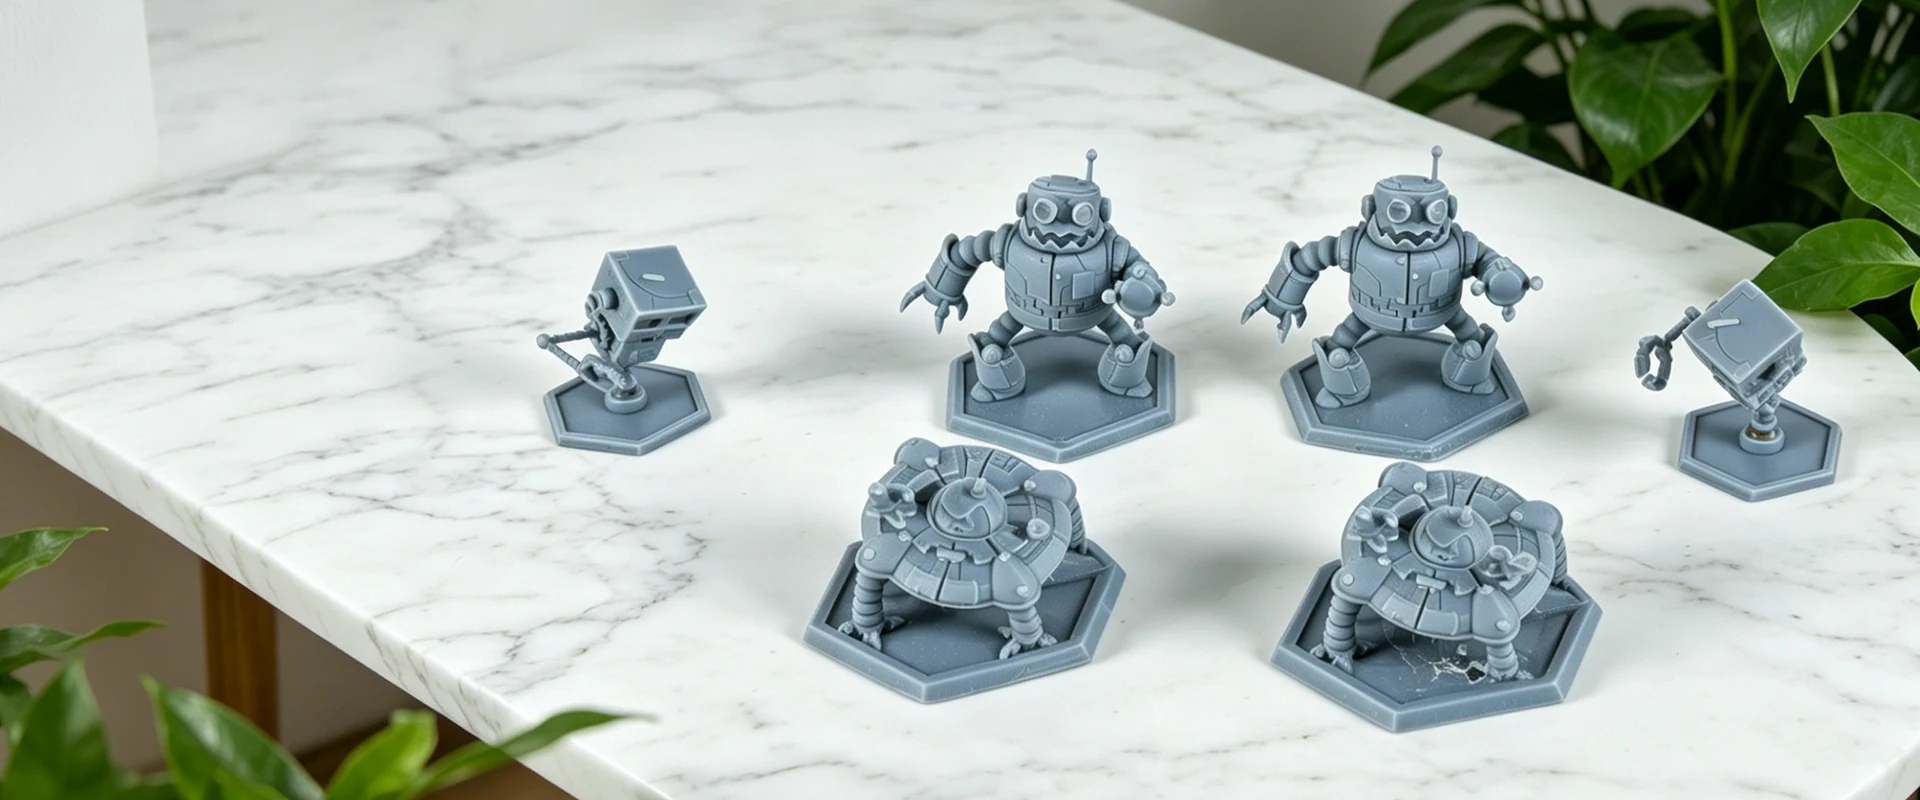
Nuestra gama de máquinas de inyección es la razón por la que el trabajo de mesa nos conviene. 80T a 200T es la planta equivocada para carcasas de automóviles y la correcta para una figura de 30 mm que tiene que verse idéntica en una tirada de impresión de cinco cifras. Además del moldeado, manejamosOptimización del modelo 3Dpara esculturas que nunca fueron dibujadas para fabricación, decoración yproducción en masa— útil en figuras, encomponentes de plástico para juegos de mesaen general, y enpiezas de plastico para personajes de dibujos animados. Puedes leer mássobre nuestra fábrica.
10. Preguntas frecuentes
¿Puede el moldeo por inyección contener tantos detalles como una miniatura fundida en resina?
En cuanto a los detalles de la superficie, generalmente sí. Una pieza moldeada reproduce lo que se corta en el acero, y el mecanizado CNC y EDM puede contener características muy finas como textura, pliegues y pequeños detalles faciales. La verdadera diferencia no es la resolución sino la liberación. Una cavidad de acero es rígida, por lo que las superficies necesitan desmoldeo y las socavaduras necesitan acciones laterales, elevadores o una división en la pieza. La silicona se flexiona, por lo que la fundición de resina maneja las esculturas con muchos cortes más fácilmente. Si su escultura tiene muchos recortes, la opción es entre modificarla para moldearla o moldearla como se dibujó.
¿Puedo imprimir en 3D mi primera tirada y pasar al moldeo por inyección más tarde?
Puede hacerlo, y algunos proyectos lo hacen, pero comprenda lo que cuesta. La impresión 3D no tiene economía de escala, por lo que una tirada completa impresa es costosa y las piezas no coincidirán con las moldeadas que se produzcan más adelante. Los patrocinadores que reciban figuras impresas y luego vean la edición minorista notarán la diferencia en el acabado. Si sabe que se avecina una reimpresión, generalmente es mejor utilizar una sola herramienta y producir ambas tiradas con el mismo molde.
¿Funcionará el mismo archivo 3D para los tres procesos?
No sin cambios. Un archivo que se imprime perfectamente a menudo no se moldea, porque la impresión no tiene restricciones de liberación y el moldeo sí. Preparar una escultura para las herramientas puede significar agregar borrador, dividir una pose en partes separadas, engrosar características que no se rellenarían y elegir dónde cae la línea de separación. Envíenos el archivo que tiene y le diremos qué debe cambiar antes de cortar cualquier acero.
¿Cuál es la diferencia entre la fundición en resina y la impresión 3D en resina?
Comparten una familia material y nada más. La fundición de resina necesita un maestro esculpido y un molde de silicona, y cada pieza se vierte y desmolda a mano. La impresión 3D de resina construye la figura directamente a partir de su archivo digital, sin molde ni maestro. El casting se adapta a pequeños lotes repetidos de la misma figura; la impresión se adapta a piezas únicas e iteraciones de diseño. Sea específico sobre a cuál se refiere cuando solicite una cotización, o recibirá el precio incorrecto.
¿Las miniaturas moldeadas por inyección necesitan pintura?
No necesariamente. El color se agrega como masterbatch mezclado con la resina, por lo que la pieza se colorea por completo y un desgaste no revelará un color diferente debajo. Es por eso que la mayoría de las piezas del juego se envían en plástico moldeado de color sólido. Pintar o imprimir es una decisión aparte, generalmente se toma en ediciones de lujo o cuando una figura lleva insignias. En superficies de figuras curvas los métodos prácticos de decoración son la tampografía y la transferencia de calor.
¿Cuántos diseños de miniaturas diferentes pueden compartir un molde?
Depende de lo similares que sean las piezas en tamaño, espesor de pared y material, ya que en una sola herramienta todo se moldea con la misma toma y el mismo color. Las piezas pequeñas relacionadas con frecuencia se combinan en un molde familiar, lo que distribuye el costo de las herramientas entre varias piezas en lugar de comprar una herramienta para cada una. Las piezas que necesitan colores diferentes normalmente no pueden compartir una cavidad. Envíe su lista completa de piezas en lugar de una figura y le propondremos un diseño de herramientas para toda la caja.
¿No estás seguro de a qué ruta pertenecen tus figuras?
Envíe sus archivos de escultura y la cantidad objetivo. Le diremos si su proyecto está listo para las herramientas, qué necesita la escultura antes de moldearlo y cuándo es mejor realizar la fundición o la impresión.
Solicitar una cotización