La tampografía suele ser el mejor punto de partida para una pequeña marca de color plano en un peón curvo o en una miniatura irregular. La impresión digital UV suele ser más potente para fichas planas, paneles accesorios y obras de arte con degradados o muchos colores. Ese atajo es útil, pero no suficiente para la producción. La elección correcta también depende de la variación de la altura de impresión, el grado de la resina, el diseño del accesorio, la aprobación del color, la exposición al desgaste y la frecuencia con la que cambia la obra de arte.
respuesta rapida
Elija la tampografía cuando la imagen sea compacta, utilice un conjunto limitado de colores planos y deba transferirse a una superficie curva, empotrada o irregular. Elija la impresión digital UV cuando el área imprimible sea plana o compatible con la máquina disponible y la obra de arte necesite todo color, degradados, detalles tonales finos o cambios frecuentes de versión. No apruebe ninguno de los procesos hasta que el proveedor haya impreso el diseño final en la resina de producción y haya aprobado un plan de adhesión y desgaste acordado.
1. En qué se diferencian la tampografía y la impresión digital UV
La tampografía transfiere una imagen bidimensional grabada desde una placa a la pieza con una almohadilla de silicona flexible. La almohadilla puede comprimirse y rodar sobre una superficie tridimensional, razón por la cual el proceso funciona bien para gráficos pequeños en muchos objetos curvos o irregulares. Cada color impreso normalmente necesita su propia placa radiográfica, preparación de tinta y paso de registro controlado.[1]
La impresión digital UV envía gotas de tinta directamente desde un archivo digital al componente y cura la tinta depositada con energía ultravioleta. Elimina la necesidad de una plancha de impresión separada y admite imágenes a todo color, degradados y cambios de ilustraciones digitales. Los sistemas de cama plana convencionales todavía prefieren zonas de impresión planas o ligeramente curvadas. Los equipos más nuevos de alto alcance pueden tolerar una mayor variación de altura, pero el límite práctico sigue siendo específico de la máquina y la aplicación.[2]
Kingke enumera ambos métodos dentro de suServicios de impresión UV y acabado de superficies.. Esto hace posible comparar métodos de decoración después de haber revisado juntos la geometría moldeada, el material y el arte.
Un proceso digital puede acortar la configuración del arte, pero no elimina la necesidad de una fijación estable, preparación de la superficie, compatibilidad de tinta, control de curado o aprobación de muestras. La tampografía tiene una configuración más física, pero puede producir un resultado más limpio en una forma difícil.
2. Matriz de decisión entre tampografía y impresión UV
| factor de decisión | Tampografía | impresión digital ultravioleta | Lo que el comprador debe verificar |
|---|---|---|---|
| Geometría de la pieza | Muy adecuado para gráficos pequeños en muchas partes curvas, empotradas e irregulares. | Mejor en superficies planas o controladas; La curvatura utilizable depende de la impresora y del dispositivo. | Solicite una revisión del área de impresión del modelo 3D real o de la muestra moldeada. |
| Tipo de obra de arte | Excelente ajuste para logotipos, símbolos, números y gráficos de colores planos sólidos. | Excelente ajuste para ilustraciones CMYK, degradados, texturas y cambios tonales finos. | Envíe el archivo de producción final, no solo una representación. |
| Construcción de color | Cada color se separa y registra mediante la configuración de tampografía. | Se pueden imprimir varios colores de cuatricromía desde un archivo de arte digital; Pueden estar disponibles capas de blanco y barniz. | Aprobar opacidad, secuencia de colores y apariencia sobre el color base final. |
| Cambios | Los cambios de ilustraciones pueden requerir placas nuevas y una configuración nueva. | Los archivos digitales facilitan la gestión de los cambios de versión y de las ilustraciones mixtas. | Defina la cantidad de SKU y revisiones de arte en la cotización. |
| Grandes pedidos repetidos | Puede ser eficaz para obtener gráficos estables y repetibles después de la configuración. | También se puede escalar, pero el rendimiento depende de la cobertura, las pasadas, la capacidad del dispositivo y el modo de impresión. | Compare los supuestos de ciclo cotizados, la mano de obra y el riesgo de piezas rechazadas. |
| Pedidos pequeños o versionados | La configuración de planchas y colores puede representar una parte mayor del trabajo. | A menudo evita la fabricación de planchas y maneja el cambio de limas más fácilmente. | Pregunte por el precio total de la pieza decorada, no sólo el precio de impresión. |
| Funciones elevadas o empotradas | La plataforma puede adaptarse a características modestas si se controlan el acceso y la deformación. | Los cambios de altura pueden alterar la ubicación y la nitidez de la caída. | Marque el límite de impresión y la distancia mínima desde los bordes o el relieve. |
| Durabilidad | Ningún proceso gana por su nombre. La tinta, el sustrato, el pretratamiento, el curado, la cobertura y las condiciones de uso controlan el resultado. | Aprobar la adhesión y el desgaste en muestras equivalentes a producción. | |
La matriz da una primera dirección, no una liberación final del proceso. Una ficha redonda poco profunda y un peón alto pueden tener el mismo icono, pero presentan diferentes problemas de transferencia y fijación. Trate cada componente como una superficie de impresión independiente antes de combinarlo en una cotización.
3. La geometría decide en qué puede convertirse la obra de arte.
La cuestión de la producción no es si todo el componente está curvado. Es si la zona de impresión deseada permanece dentro de la ventana del proceso. Un peón puede tener una base pequeña, casi plana, aunque su cuerpo esté muy curvado. Una ficha puede parecer plana pero contener un borde elevado que bloquea un cabezal de impresión o impide que una almohadilla ruede limpiamente.
Para tampografía, verifique la ruta de la almohadilla.
La almohadilla de silicona debe recoger la imagen, llegar a la zona de impresión y liberar la tinta sin deslizarse ni atrapar aire. Los huecos profundos, las paredes afiladas y las proyecciones cercanas pueden impedir el contacto total. Una almohadilla muy suave puede adaptarse a la forma pero distorsionar la imagen. Una almohadilla más dura puede retener mejor los detalles pero no llegar a la superficie. El proveedor debe seleccionar la forma y la dureza de la almohadilla después de revisar el componente, no solo según el tamaño del diseño.
Los gráficos multicolores añaden otra limitación. El aparato debe devolver la pieza a la misma posición para cada color. En una pequeña pieza curva, un pequeño error de rotación puede mostrarse como un registro incorrecto de color visible cerca de un borde o línea de texto.
Para impresión UV, mapee la variación de altura a lo largo de la imagen.
La ubicación de las gotas de inyección de tinta cambia a medida que la superficie se aleja del cabezal de impresión. La curvatura puede suavizar los bordes o distorsionar una imagen porque diferentes partes del gráfico se encuentran a diferentes alturas. Los equipos diseñados para una mayor distancia de chorro pueden ampliar el rango utilizable, pero esa capacidad debe confirmarse para la impresora, la tinta y los requisitos de calidad específicos.[2]
Pídale al proveedor que le muestre el límite de impresión en el modelo 3D. Si la imagen cruza un chaflán, una nervadura o una esquina redondeada, divídala en zonas o muévala antes de tomar la muestra. Esta simple superposición evita que el equipo de arte apruebe un diseño que la máquina no puede reproducir con nitidez.
4. Haga coincidir el proceso con la obra de arte, no con la maqueta.
Una imagen renderizada puede hacer que un gráfico pequeño parezca sencillo. El arte de producción debe responder preguntas más difíciles: ¿el color es sólido o tonal? ¿Necesita una base blanca? ¿Qué tan cerca se encuentra de un borde? ¿Qué dirección está "hacia arriba" después de que la pieza ingresa al dispositivo? ¿Aún se puede imprimir una pequeña línea después de que la imagen sigue una curva?
Elija la tampografía para obtener gráficos con colores planos controlados
La tampografía es una opción práctica para logotipos compactos, iconos, números, ojos y símbolos repetidos. Se pueden preparar tintas de colores planos según referencias de color aprobadas, pero un segundo o tercer color aumenta el trabajo de configuración y registro. Los espacios finos, el texto invertido y los contornos finos necesitan una prueba de producción porque la plancha grabada, la deformación de la almohadilla y la transferencia de tinta afectan el borde final.
Elija la impresión digital UV para obras de arte de tonos continuos
La impresión digital UV suele ser la mejor candidata para degradados, detalles fotográficos, fondos texturizados e imágenes creadas a partir de muchos colores. También facilita las ilustraciones versionadas. Un juego puede utilizar el mismo cuerpo de ficha con diferentes retratos de personajes o símbolos de recursos sin crear una placa física separada para cada imagen.
El color completo no garantiza una coincidencia con una caja impresa o una pieza Pantone moldeada. Las ilustraciones CMYK, la tinta blanca, el barniz, el color del sustrato y el brillo influyen en la apariencia. Apruebe la pieza decorada junto con el embalaje correspondiente y los componentes moldeados en las condiciones de visualización acordadas. No juzgues el resultado sólo desde un monitor.
La resina proporciona el color base. Ink agrega un segundo sistema de color en la parte superior. Registre ambas aprobaciones, incluido el grado de resina, la textura de la superficie, la revisión del diseño, el sistema de tinta y cualquier capa blanca o transparente.
5. La preparación del material y de la superficie puede revertir la elección
Un proceso que imprime bien en un plástico puede fallar en otro. La energía superficial, el desmoldeo, la textura, la contaminación y los aditivos afectan la forma en que la tinta se humedece y se fija a la pieza. El polipropileno y el polietileno son plásticos de baja energía superficial, lo que hace que la humectación y la unión sean más difíciles que en muchos plásticos de ingeniería.[3]
Eso no significa que el PP no pueda ser condecorado. Significa que el sistema de producción puede necesitar una tinta compatible, imprimación, tratamiento con llama, tratamiento corona u otro paso de preparación validado. La ruta exacta depende del grado de resina y del proveedor de tinta. La guía de Kingke paraABS versus PP para componentes de juegos de mesaexplica por qué el sustrato debe seleccionarse teniendo en cuenta la decoración y la función.
El tratamiento de superficies es un proceso controlado, no un rescate de una sola vez. Registre el método de tratamiento, la configuración y el retraso permitido antes de imprimir. Vuelva a comprobar la adhesión si cambia el grado de la resina, el colorante, el desmoldante, la textura o la tinta. Una muestra hecha de un material prototipo no identificado no puede aprobar la combinación de producción.
El aceite, el polvo, la contaminación por silicona y el exceso de desmoldante pueden reducir la adhesión sin crear un defecto de moldeo visible. Definir normas de limpieza y manipulación de piezas antes de la primera muestra decorada.
6. Compare el costo total de instalación y cambio
La tampografía requiere planchas, tampones, preparación de tinta, configuración y registro del color. Una vez que la configuración sea estable, podrá adaptarse a pedidos repetidos con el mismo diseño compacto. La impresión digital UV elimina la placa grabada y puede cambiar el diseño a través del archivo de producción, lo que a menudo ayuda a proyectos con tiradas más cortas, varios SKU o revisiones visuales frecuentes.[1]
No existe una cantidad de pedido universal confiable a partir de la cual un proceso se vuelva más barato. El cruce cambia según el área de la imagen, el recuento de colores, el número de caras, la capacidad del dispositivo, la cobertura de tinta, las pasadas de impresión, el tiempo del operador, la tasa de rechazo y cuántas versiones de arte comparten la misma pieza moldeada.
Para una comparación de costos útil, solicite a ambos procesos que coticen la misma definición de proyecto:
- El mismo componente moldeado y grado de resina.
- El mismo tamaño, lados, colores y cobertura de la obra de arte.
- La misma cantidad de pedido y número de SKU.
- Los mismos requisitos de adherencia, apariencia y desgaste.
- Los mismos supuestos de inspección, embalaje y reposición.
- Separe los costos únicos de instalación de los costos unitarios recurrentes.
Un precio de impresión más bajo puede desaparecer si el proceso requiere una manipulación adicional, más componentes rechazados o una capa protectora separada. Compare el componente aprobado terminado, no la tarifa de la máquina.
7. Aprobar la adherencia y el desgaste con un plan de pruebas escrito.
"Resistente a los arañazos" no es un estándar de aceptación. No identifica el material de contacto, la fuerza, el número de carreras, el acondicionamiento, el método de inspección o el límite de falla. Un buen plan de aprobación comienza con la forma en que los jugadores y empacadores manejarán el componente y luego convierte ese uso en controles repetibles.
| Riesgo | Prueba de muestra práctica | que grabar | Error común |
|---|---|---|---|
| Adhesión inicial | Utilice una cinta acordada o un método de corte transversal sólo cuando se adapte a la película de tinta y a la geometría de la pieza. | Tiempo de acondicionamiento, cortes, cinta, método de remoción, ubicación y clasificación. | Llamar a cualquier cinta de oficina una prueba ASTM. |
| Manejo de la abrasión | Frote o realice un ciclo en el área impresa con un material de contacto definido y una carga que refleje el uso. | Material de contacto, fuerza, ciclos, trayectoria, punto final y estándar visual. | Comparación de muestras ensayadas con diferentes paños o presiones. |
| Levantamiento de bordes | Inspeccione los bordes de impresión cerca de las esquinas, bordes elevados y áreas flexibles después del acondicionamiento. | Orientación de la pieza, ampliación y condición de borde permitida. | Inspeccionando sólo el centro de la imagen. |
| Exposición de limpieza | Utilice únicamente los agentes de limpieza y el tiempo de contacto pertinentes a las instrucciones del producto. | Químico, concentración, tiempo de permanencia y número de ciclos. | Utilizar una afirmación indefinida de "resistencia química". |
| Montaje y embalaje | Ejecute las piezas impresas a través de la secuencia real de apilamiento, embolsado, bandeja o ensamblaje. | Estilo de empaque, puntos de contacto, simulación de tránsito y transferencia observada. | Aprobar muestras sueltas que nunca toquen partes vecinas. |
La norma ASTM D3359 se analiza comúnmente para la adhesión de cintas, pero su alcance publicado es para recubrimientos relativamente dúctiles sobre sustratos metálicos. ASTM también señala límites cuando el método se utiliza en plásticos y dice que la técnica del operador, el comportamiento de la cinta y las condiciones de despegado afectan los resultados.[4]Si un comprador y un proveedor lo utilizan para una pieza de plástico de un juego, deben ponerse de acuerdo sobre la aplicabilidad y el procedimiento en lugar de tratar el número estándar como una especificación completa.
ASTM D4060 evalúa la abrasión del recubrimiento en una superficie plana y rígida con un Taber Abraser.[5]Esto puede ayudar con especímenes planos adecuados, pero puede que no represente un pequeño peón curvo o un borde simbólico. Para muchos componentes del juego, una prueba documentada de manipulación y frotamiento específica del producto es más representativa. Los criterios de aceptación aún deben acordarse antes de realizar las muestras.
8. Recomendaciones iniciales por tipo de componente
Estas recomendaciones limitan el plan de prueba. No reemplazan una muestra de producción impresa.
Peones y piezas de juego con forma
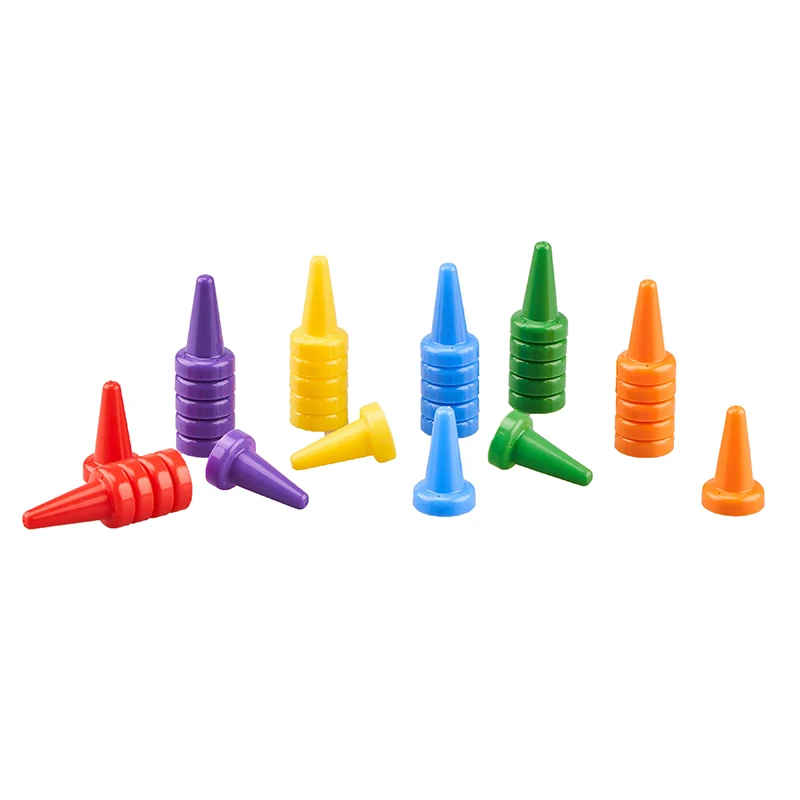
Para un pequeño ícono, número o cara enpeones de juego de mesa de plastico, la tampografía suele ser el primer proceso a evaluar. Su almohadilla conformable puede alcanzar un área compacta en una forma redondeada. Si el peón tiene una base o panel plano y el diseño necesita un color tonal, una prueba UV también puede ser razonable.
Fichas y marcadores planos
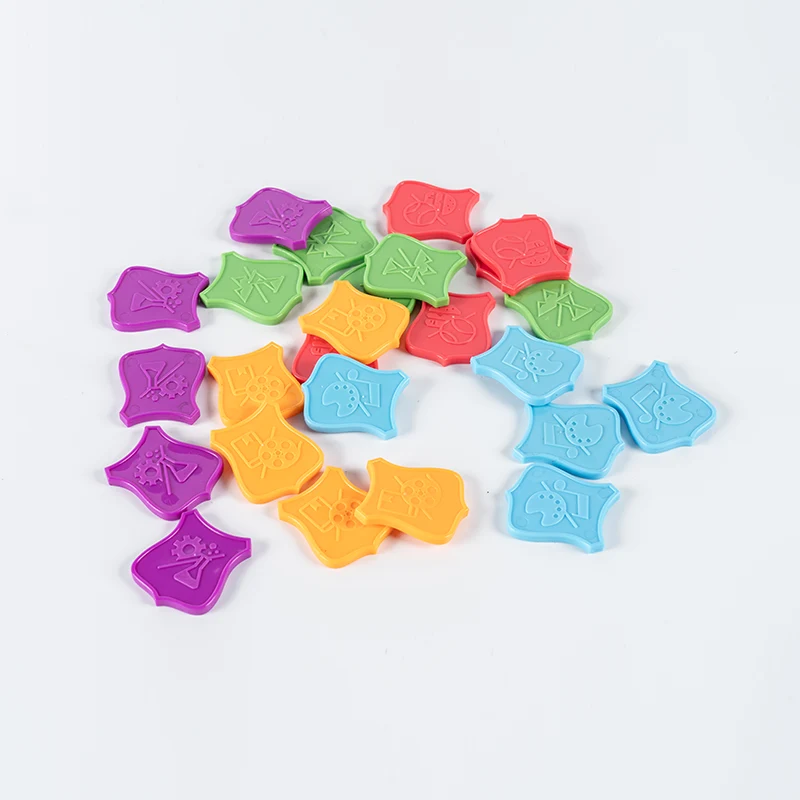
Fichas de plasticoSon fuertes candidatos para la tecnología UV cuando tienen una cara ancha y plana y varias variantes de arte. Compruebe los bordes elevados, los biseles de los bordes y la planitud de las fichas antes de configurar el área imprimible. La tampografía aún puede ser eficiente para un simple ícono de un color repetido a lo largo de una producción estable.
Cubos, bloques y paneles accesorios.
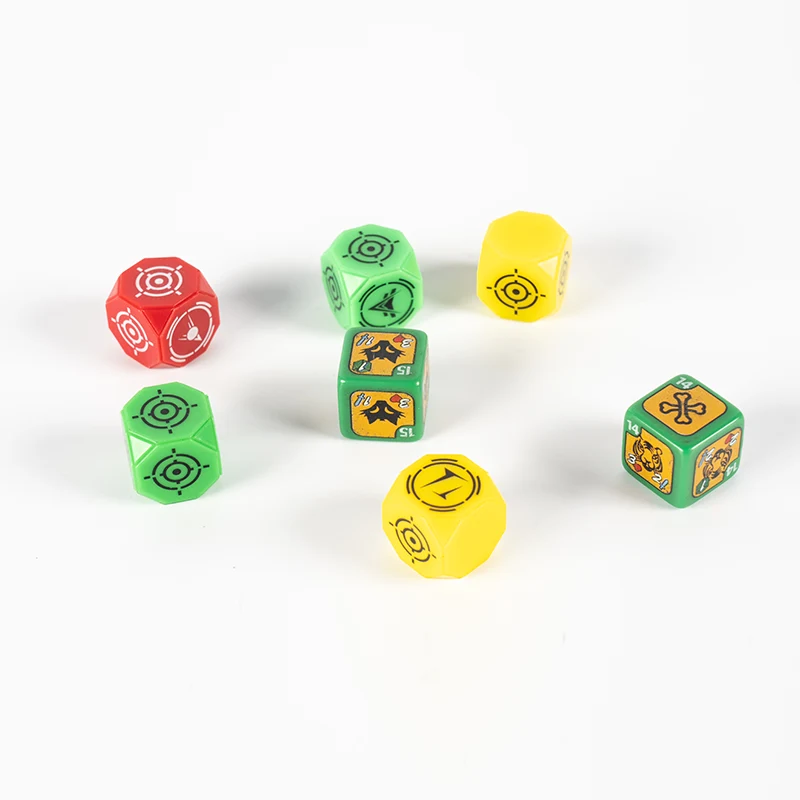
Las caras planas hacenjuego de mesa cubos de plasticoy paneles accesorios adecuados para la evaluación UV, especialmente cuando cada cara lleva ilustraciones a todo color o versionadas. El dispositivo debe orientar la pieza de manera consistente y cada lado adicional agrega manipulación. La tampografía puede ser competitiva para un pequeño símbolo sólido en una o dos caras.
Miniaturas y figuras de acción.
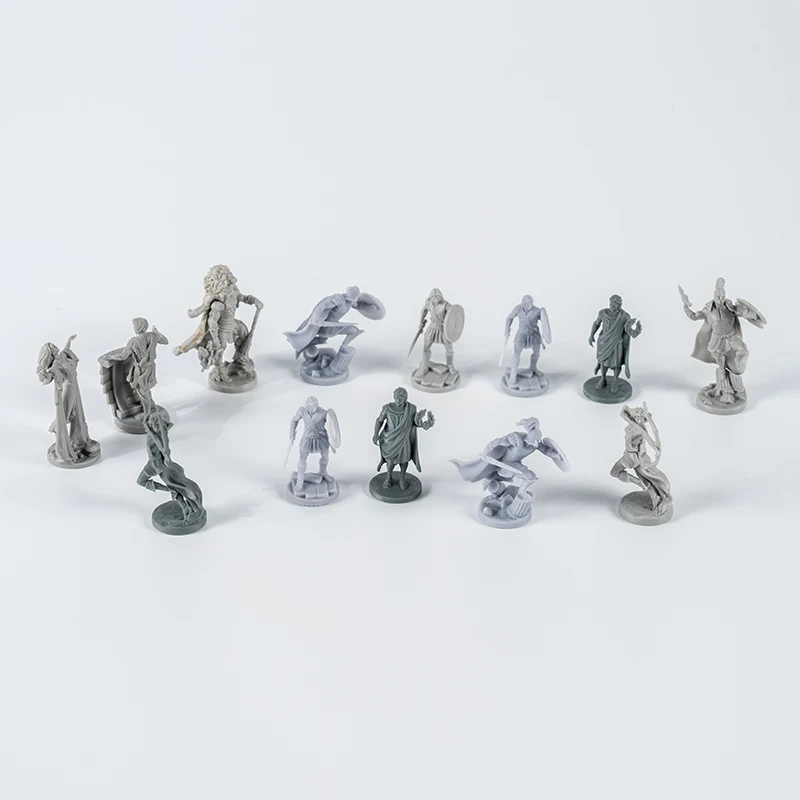
A pequeña figura de acción de plásticopuede contener huecos profundos, socavaciones y cambios repentinos de altura. La tampografía puede alcanzar detalles faciales o de vestuario seleccionados, pero el proveedor debe verificar el acceso, la deformación de la almohadilla y la repetibilidad de la fijación. Una figura compleja rara vez es una superficie imprimible continua.
Tarjeteros, bandejas y carcasas
Grandes zonas de marca planas entarjeteros para juegos de mesa, bandejas o carcasas de almacenamiento pueden adaptarse a la impresión digital UV. Para una gran marca repetida de color sólido en un área plana, la serigrafía también puede merecer una cotización. Kingke'sservicio de serigrafía y tampografíaLa página cubre ambas rutas analógicas.
9. Lista de verificación de aprobación y solicitud de cotizaciones
Una cotización de impresión solo es comparable cuando el proveedor puede ver la pieza, el diseño y el objetivo de aprobación. Incluya el resumen de decoración con la solicitud de cotización de la pieza moldeada en lugar de agregar impresión después de que la herramienta haya sido aprobada.
- Archivo STEP y dibujo para cada componente impreso.
- Familia de resina final, grado de producción exacto cuando se selecciona y color base moldeado.
- Ilustraciones vectoriales para colores planos y archivos originales de alta resolución para imágenes rasterizadas.
- Una prueba de ubicación en PDF con dimensiones, orientación y límites de impresión.
- Referencias de colores con nombre, base blanca, capa transparente o requisitos de brillo.
- Cantidad del pedido, número de SKU, variantes del diseño y patrón de repetición esperado.
- Zonas cosméticas, expectativas de registro y condición de borde permitida.
- Se requieren registros de limpieza, tratamiento de superficies, tinta y curado para su aprobación.
- Pruebas de adherencia, frote, manipulación, montaje y embalaje con criterios de aprobación escritos.
- Muestra de oro, revisión de arte y propietario de control de cambios.
ElServicio de análisis y estimación de costes DFMPuede revisar la geometría moldeada y el acceso a la decoración antes de bloquear el diseño de la herramienta. Para proyectos con varias piezas de plástico, el más ampliocomponentes de plástico para juegos de mesaLa gama ayuda a identificar qué piezas pueden compartir un material, acabado o flujo de trabajo de impresión.
Conserve una muestra decorada firmada, el diseño final, la revisión de la pieza moldeada, el grado de resina, la preparación de la superficie, el sistema de tinta, el método de curado, el registro de prueba y la disposición de embalaje aprobada. Si algún elemento controlado cambia, revisar qué pruebas de aprobación deben repetirse.
10. Preguntas frecuentes
¿La tampografía siempre es mejor para las piezas curvas de juegos de mesa?
No. La tampografía es un buen punto de partida para un gráfico pequeño en una parte curva o irregular porque la almohadilla de silicona se adapta a la superficie. Los equipos UV modernos pueden soportar cierta curvatura, pero el área de impresión utilizable depende de la máquina, la distancia entre el cabezal y la pieza, la fijación y la nitidez requerida. Una prueba de impresión de la geometría de producción es la decisión más segura.
¿Es la impresión UV más duradera que la tampografía?
Ninguno de los procesos es automáticamente más duradero. El desgaste depende del grado de resina, condición de la superficie, pretratamiento, sistema de tinta, curado, ubicación de impresión y manipulación. Compare muestras decoradas utilizando las mismas pruebas de adherencia y desgaste acordadas en lugar de elegir únicamente por el nombre del proceso.
¿Se pueden imprimir piezas de juegos de mesa de polipropileno?
Sí, pero el polipropileno es un plástico de baja energía superficial. El grado final de resina puede necesitar tratamiento, imprimación o un sistema de tinta compatible. Aprobar la adhesión sobre material de producción moldeado y controlar el tiempo entre tratamiento e impresión cuando el proceso lo requiera.
¿Qué archivos de arte se deben suministrar para las piezas impresas del juego?
Proporcione ilustraciones vectoriales editables para gráficos de colores planos cuando sea posible, el archivo rasterizado de alta resolución original para imágenes de tonos continuos, una prueba de ubicación en PDF, colores con nombre, dimensiones y orientación. Mantenga las ilustraciones decorativas separadas del archivo CAD 3D e identifique el límite de impresión visible en la pieza real.
¿Puede un juego de mesa utilizar tanto la tampografía como la impresión UV?
Sí. Un proyecto puede utilizar tampografía para peones curvos e impresión digital UV para fichas planas o paneles accesorios. Revise la apariencia combinada del color, los requisitos de manipulación, el plan de muestreo y la secuencia de embalaje para que ambos procesos se ajusten a un sistema de aprobación.
Elija el proceso de impresión antes de aprobar la herramienta
Envíe los archivos 3D, resina, arte, cantidades y requisitos de desgaste para una revisión de moldeado y decoración.
Envía los detalles de tu proyectoFuentes
- Tinteros: tampografía versus impresión digital UV
- Inkcups: Los desafíos de la impresión por inyección de tinta en superficies curvas
- Ciencia de la adhesión de 3M: categorización de la energía superficial
- ASTM International: ASTM D3359-23, Métodos de prueba estándar para calificar la adherencia mediante prueba de cinta
- ASTM International: ASTM D4060-25, Método de prueba estándar para la resistencia a la abrasión de recubrimientos orgánicos mediante el Taber Abraser