Tanto el ABS como el polipropileno pueden producir componentes de juego duraderos moldeados por inyección, pero resuelven diferentes problemas de diseño. El ABS suele ser el mejor punto de partida para piezas rígidas con una apariencia superficial controlada. El PP merece atención cuando la pieza debe flexionarse, engancharse o formar una bisagra viva. La elección final todavía depende del grado exacto, la geometría, la decoración y los requisitos del mercado.
respuesta rapida
Comience con ABS para peones rígidos, fichas, miniaturas y carcasas donde el acabado de la superficie, el color y el control dimensional son importantes. Comience con PP para clips, tarjeteros flexibles, funciones a presión y bisagras de una sola pieza. Luego seleccione un grado de moldeo por inyección específico y pruebe la pieza real. ABS y PP son familias de materiales, por lo que una comparación genérica no puede reemplazar los datos de calidad, los prototipos o las muestras de producción.
1. La diferencia práctica entre ABS y PP
La selección del material comienza con lo que debe hacer el componente. Un marcador de puntuación rígido tiene una función diferente a la de un clip para tarjetas que se abre repetidamente. Una bandeja que contiene fichas pesadas tiene riesgos diferentes a los de una pieza de personaje detallada. Tratar cada pieza de la caja como "plástico" oculta esas diferencias.
El ABS es un plástico de ingeniería estirénico que se utiliza para juguetes y productos de consumo moldeados por inyección. INEOS StyrolutionGuía de productos ABS estándarenumera resistencia al impacto, fluidez, estabilidad dimensional, autocolorabilidad y una variedad de niveles de brillo entre las propiedades de su familia Terluran ABS. Estas características hacen del ABS un candidato práctico para componentes rígidos visibles.
El PP es una poliolefina disponible en grados de homopolímero, copolímero aleatorio y copolímero de impacto, con muchas formulaciones dentro de cada grupo. Es útil cuando la flexibilidad controlada es parte del diseño. LyondellBasell'sPágina del producto Moplen HP501H, por ejemplo, describe un homopolímero de PP moldeado por inyección con un equilibrio de rigidez e impacto y rendimiento de bisagra para tapas. Ese grado es una prueba de lo que puede hacer un PP adecuado, no una especificación para cada resina de PP.
Un proveedor necesita una dirección de material para cada pieza. Si la elección aún está abierta, describa las condiciones requeridas de rigidez, flexión, acabado, color, ensamblaje, temperatura y cumplimiento. Luego, el moldeador puede comparar los grados apropiados con los mismos requisitos.
2. Tabla comparativa de ABS y PP
| factor de decisión | ABS | PÁGINAS |
|---|---|---|
| Dirección de diseño típica | Componentes rígidos visibles, piezas detalladas, carcasas y accesorios estructurales. | Clips flexibles, funciones de encaje, bisagras vivas y piezas moldeadas livianas. |
| Rigidez | A menudo se selecciona cuando la pieza debe sentirse firme y mantener su forma. | Puede ser lo suficientemente rígido para muchas piezas, pero su flexibilidad controlada suele ser la razón para elegirlo. |
| Flexión repetida | No es la primera opción normal para una bisagra viva delgada. | Los grados adecuados pueden funcionar bien en bisagras y clips vivos diseñados adecuadamente. |
| Aspecto superficial | Disponible en grados destinados a superficies visibles de alta calidad y brillo controlado. | La apariencia depende en gran medida del grado, la textura y el proceso; muestrear la superficie final. |
| Impresión y unión | Por lo general, es la superficie inicial más simple, aunque la tinta y el adhesivo aún requieren pruebas. | La baja energía superficial a menudo requiere una tinta, un adhesivo o un tratamiento de superficie compatible. |
| Color | Hay buenas opciones de coloración propia disponibles en las familias de ABS estándar. | Hay muchos grados de color y sistemas de masterbatch disponibles, pero el colorante puede afectar la contracción y el rendimiento. |
| Densidad | Los grados representativos de ABS son más densos que los grados representativos de PP sin relleno. | Una densidad más baja puede reducir el peso de la pieza, pero el efecto en una pieza de caza pequeña puede ser menor. |
| Comportamiento dimensional | Las familias de ABS estándar incluyen grados promovidos por su estabilidad dimensional. | La calidad, el espesor de la pared y las condiciones del moldeado deben reflejarse en el margen de contracción y las dimensiones finales. |
| Decisión final | Confirme la calificación exacta con revisión CAD, muestras moldeadas y pruebas de aplicación. | |
La tabla proporciona una dirección de diseño, no valores de propiedad universales. Los rellenos, los modificadores de impacto, el contenido reciclado, los colorantes y el grado de fluidez pueden cambiar la rigidez, el impacto, la contracción y la apariencia dentro de cualquiera de las familias de resinas.
3. Cuando el ABS es el mejor punto de partida
El ABS es un primer candidato sensato cuando un componente debe sentirse rígido, tener detalles moldeados y presentar una superficie cosmética controlada. Esto puede incluir peones, piezas puntuables, miniaturas, torres de dados, alojamientos para tarjetas y bandejas estructurales. Kingke'scomponentes de plástico para juegos de mesaLa gama incluye varios tipos de accesorios rígidos donde estos requisitos suelen aparecer.
- La pieza necesita detalles moldeados nítidos y una sensación firme.
- Es importante tener brillo visible, textura o una superficie pintada.
- Las características deben permanecer alineadas durante el montaje.
- El componente tiene salientes, paredes o interfaces que necesitan dimensiones controladas.
- El diseño no depende de que una sección delgada se flexione miles de veces.
Un grado representativo de ABS de uso general puede combinar fluidez, resistencia al impacto, rigidez, colorabilidad y brillo, pero un grado no cubre todos los requisitos. Una miniatura con detalles finos puede necesitar un equilibrio de flujo e impacto diferente al de una carcasa de almacenamiento grande. Solicite el grado exacto y su ficha técnica antes de la aprobación.
Los clips muy finos, los productos químicos agresivos, la exposición al aire libre, el calor inusual o el contacto con alimentos pueden cambiar la dirección del material. Indique las condiciones de uso reales en lugar de asumir que un nombre familiar de resina las resuelve.
4. Cuando el PP es el mejor punto de partida
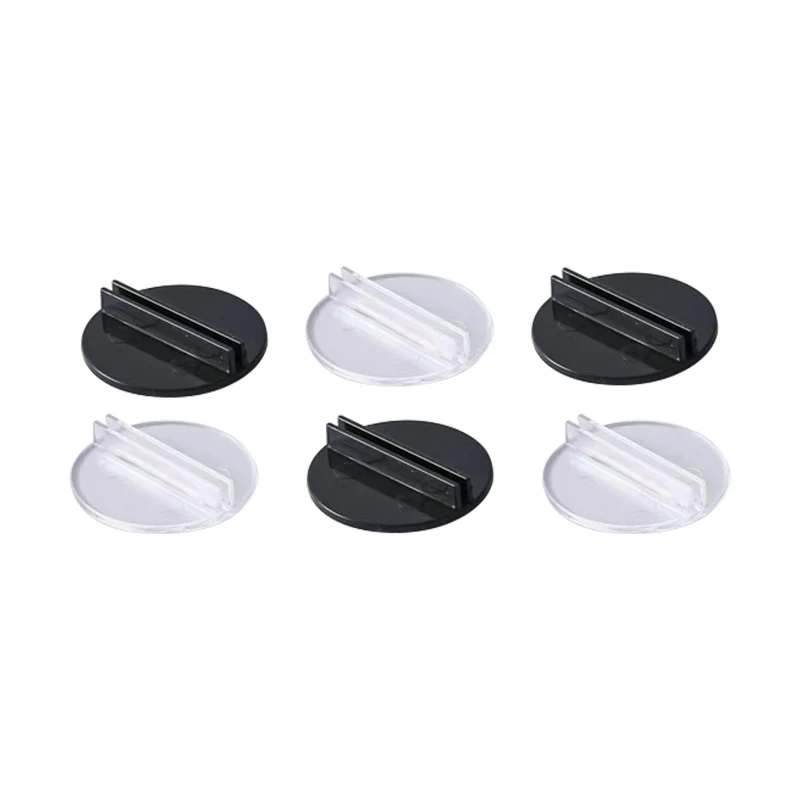
El PP se vuelve interesante cuando el diseño necesita movimiento elástico. Los portatarjetas, clips, pestañas a presión, tapas y funciones de plegado pueden beneficiarse de un grado seleccionado para la flexión. La actualidad de LyondellBasellPágina del producto Moplen HP501H, por ejemplo, identifica el rendimiento de las bisagras en las tapas para ese grado de moldeo por inyección específico. Un componente de juego todavía necesita su propia geometría de bisagra y prueba de ciclo.
- Un clip o ranura debe abrirse ligeramente y regresar sin agrietarse.
- El componente utiliza una bisagra viva moldeada.
- El peso de la parte inferior es importante para una bandeja o accesorio grande.
- El grado de PP previsto ofrece la resistencia química y a las fisuras por tensión requerida.
- El equipo puede validar la impresión, el pegado y el montaje sobre la superficie real.
El PP no es automáticamente blando. Los grados de homopolímero y copolímero cubren diferentes necesidades ópticas, de rigidez y de impacto. Tanto una bandeja rígida como un clip flexible pueden usar PP, aunque requieran grados diferentes. Si comparten un molde, confirme que un grado de resina pueda satisfacer todas las cavidades antes de aprobar undiseño del molde familiar.
5. Elija por tipo de componente
El trabajo del componente proporciona un mejor punto de partida que una regla general de material. Los siguientes ejemplos muestran qué preguntas debe hacer antes de que un proveedor elija un grado.
| Componente | Candidato inicial | Preguntas que pueden cambiar la elección. |
|---|---|---|
| Peones y piezas puntuables | ABS para una sensación firme y una superficie visible controlada. | Impacto de la caída, rasgos finos, color, textura, peso de la pieza y edad objetivo. |
| fichas planas | ABS o PP, según rigidez, espesor y decoración. | Deformación, sensación de borde, adherencia de impresión, apilamiento y coste en el volumen requerido. |
| Tarjeteros y clips | PP cuando la apertura y recuperación repetidas son fundamentales para el diseño. | Rango de espesor de la tarjeta, fuerza de agarre, blanqueamiento, fatiga y geometría de la ranura. |
| Miniaturas | ABS para detalles moldeados rígidos, sujeto a pruebas de impacto y geometría. | Armas delgadas, socavados, rendimiento de caída, sistema de pintura y estabilidad de la base. |
| Bandejas y cajas de almacenamiento. | Ya sea ABS o PP. | Tamaño total, rigidez de la pared, diseño de pestillo o bisagra, carga, apilamiento y peso de envío. |
| Tapa con bisagras de una pieza | Grado de PP seleccionado para un rendimiento de bisagra viva. | Espesor de la bisagra, dirección del flujo, ubicación de la compuerta, radio de curvatura y ciclos esperados. |
Estas son sólo direcciones iniciales. Un diseñador debe proporcionar requisitos geométricos y funcionales y luego comparar muestras moldeadas. El artículo sobrepreparar archivos CAD para piezas de juegos de mesaexplica qué notas de material, acabado y tolerancia pertenecen al paquete de cotización.
6. Color, impresión y decoración de superficies.
Ambas familias de resinas pueden colorearse, pero la apariencia aprobada depende del material, grado, espesor y textura final. No se debe mover la misma formulación de color entre ABS y PP sin una nueva coincidencia. Tome una muestra de la pieza moldeada o de una placa representativa antes de la producción.
La impresión y el pegado merecen una atención aparte. El PP tiene baja energía superficial. Descripción técnica de 3M decategorías de energía superficialidentifica el polipropileno como un plástico de baja energía superficial que es difícil de unir. Para un componente de juego decorado, especifique el grado de resina final, cualquier preparación de la superficie, proceso de tinta y curado, luego realice una prueba de adhesión en el material de producción moldeado.
El ABS suele ser una superficie más sencilla para la decoración, pero aún necesita una tinta compatible, una superficie limpia y un proceso validado. El desmolde, la textura y el colorante pueden cambiar el resultado. Kingke'sImpresión UV y acabado de superficies.La página muestra las rutas de decoración secundaria disponibles para piezas de plástico.
El color moldeado pertenece al sistema de resinas y colorantes. El color impreso pertenece al proceso de tinta, preparación de la superficie y curado. Apruebe cada capa, luego revise la apariencia ensamblada bajo la iluminación acordada.
7. Por qué es importante la calidad exacta del material
"ABS" y "PP" identifican familias amplias de resinas. No definen el flujo de fusión, el comportamiento al impacto, la rigidez, la contracción, el brillo, el paquete UV, el contenido reciclado o el estado regulatorio. Estas propiedades pertenecen a un grado y también pueden cambiar con el color o los aditivos.
Los proveedores de materiales mantienen carteras separadas porque diferentes partes necesitan diferentes saldos de propiedad. LyondellBasell publica distintas familias de productos paraHomopolímeros de PP, Copolímeros aleatorios de PPyCopolímeros de impacto PP. La guía ABS de INEOS Styrolution también separa los grados de flujo mejorado, impacto y alto impacto.
- Registre el fabricante y complete la designación de grado.
- Mantener la ficha técnica actualizada con el expediente del proyecto aprobado.
- Indique si se permiten contenidos reciclados, rellenos o modificadores de impacto.
- Identifique el colorante aprobado o el grado precoloreado.
- Requiere aprobación antes de que cambie la fuente de resina o colorante.
Una sustitución puede parecer inofensiva en una orden de compra y, sin embargo, cambiar la contracción, el acabado de la superficie o el rendimiento del clip. Utilice el control de cambios cuando el material exacto sea importante para el ajuste, la apariencia o el cumplimiento.
8. Un proceso sensato de aprobación de materiales
- Escribe los requisitos funcionales.Describa rigidez, flexión repetida, impacto, temperatura, condiciones de contacto, acabado, color y ensamblaje en lugar de nombrar una resina demasiado pronto.
- Revisar el CAD con el moldeador.El espesor de la pared, las nervaduras, la geometría de encaje, la geometría de las bisagras, la ubicación de la puerta y la textura afectan qué grado puede funcionar.
- Calificaciones exactas de la lista corta.Compare las hojas de datos de proveedores actuales y la documentación reglamentaria para el mercado previsto.
- Prototipo de la característica riesgosa.Pruebe la ranura de agarre, la bisagra, el broche, el detalle delgado o la interfaz de ensamblaje en lugar de confiar únicamente en un cupón de material genérico.
- Evaluar muestras moldeadas.Revise las dimensiones, el color, la superficie, el comportamiento de caída, la flexión y el ensamblaje utilizando las mismas condiciones esperadas en el juego terminado.
- Congelar la calificación aprobada.Registre las pruebas de resina, colorante, revisión de muestras y aceptación antes de la producción en masa.
El plan de prueba debe coincidir con el riesgo. Un marcador decorativo puede necesitar controles de dimensiones, color y caída. Un clip para tarjetas necesita un rango de grosor acordado y pruebas de inserción repetidas. Una bisagra viva necesita una definición de ciclo y un método de inspección. No invente un recuento de pases universal para productos no relacionados.
A Análisis DFM y estimación de costos.debe conectar el grado seleccionado con el diseño de la cavidad, el diseño del canal, el margen de contracción, la expulsión y el precio de la pieza antes del lanzamiento de la herramienta.
9. Controles de cumplimiento y del mercado objetivo
El nombre de una resina no prueba que el componente terminado cumpla con todos los requisitos de juguetes o productos de consumo. El cumplimiento depende del grado exacto, colorante, aditivos, decoración, edad objetivo, clasificación del producto y país de venta.
Para Estados Unidos, la CPSC afirma que ASTM F963 es una norma de seguridad obligatoria para juguetes infantiles bajo 16 C.F.R. parte 1250. SuGuía empresarial sobre seguridad de los juguetesTambién explica que las secciones aplicables dependen del producto específico y que los requisitos de prueba y certificación difieren según la edad y la clasificación. Este artículo no reemplaza una revisión de cumplimiento.
- Identifique los países donde se venderá el juego terminado.
- Indique el grado de edad previsto y la clasificación del producto.
- Enumere los requisitos de materiales, sustratos, revestimientos de superficies y piezas pequeñas con el laboratorio de pruebas.
- Confirme la documentación para la resina, el colorante y el sistema de decoración exactos.
- Probar el componente o producto terminado cuando la norma aplicable lo requiera.
Una hoja de datos de resina describe el material en las condiciones de prueba establecidas. El cumplimiento del producto también puede depender de la geometría, las piezas accesibles, los recubrimientos, las pruebas de uso y abuso, el etiquetado y otros componentes del juego.
10. Lista de verificación de RFQ para la selección de materiales
Envíe un conjunto de requisitos a cada proveedor para que las cotizaciones utilicen suposiciones comparables. Si el grado no está decidido, márquelo como propuesto por el proveedor y sujeto a la aprobación de la muestra.
- Archivos STEP y planos acotados de cada componente.
- Función parcial, incluido cualquier broche, clip, bisagra o flexión repetida.
- Cantidad esperada por juego y volumen de producción.
- Condiciones requeridas de rigidez, impacto y temperatura.
- Textura superficial, brillo, color y proceso de decoración.
- Método de montaje y materiales de acoplamiento.
- Países de destino, grado de edad y requisitos de cumplimiento.
- Normas para contenidos reciclados, rellenos y sustituciones de materiales.
- Pruebas de prototipos y producción con criterios de aceptación.
- Solicitud de grado propuesto y ficha técnica vigente.
Para obtener un resumen completo del proyecto, utilice la lista de información en elGuía de fabricación de componentes de juegos de mesa personalizados.. Conecta la selección de materiales con la elección del proceso, herramientas, decoración, cantidades y datos de cotización.
11. Preguntas frecuentes
¿Es el ABS mejor que el PP para las piezas de juegos de mesa?
El ABS suele ser el mejor punto de partida para piezas rígidas y detalladas con una superficie cosmética controlada. El PP puede ser mejor cuando la pieza necesita una flexión controlada, un peso menor o una bisagra viva. La calidad y la geometría exactas deciden el resultado.
¿Qué material es mejor para un tarjetero?
Vale la pena evaluar el PP cuando las paredes de agarre deben flexionarse y recuperarse repetidamente. El ABS puede funcionar para un soporte rígido que no depende del movimiento elástico. Pruebe el soporte en todo el rango de grosor de tarjeta y funda previsto.
¿Pueden las piezas de ABS y PP compartir un molde familiar?
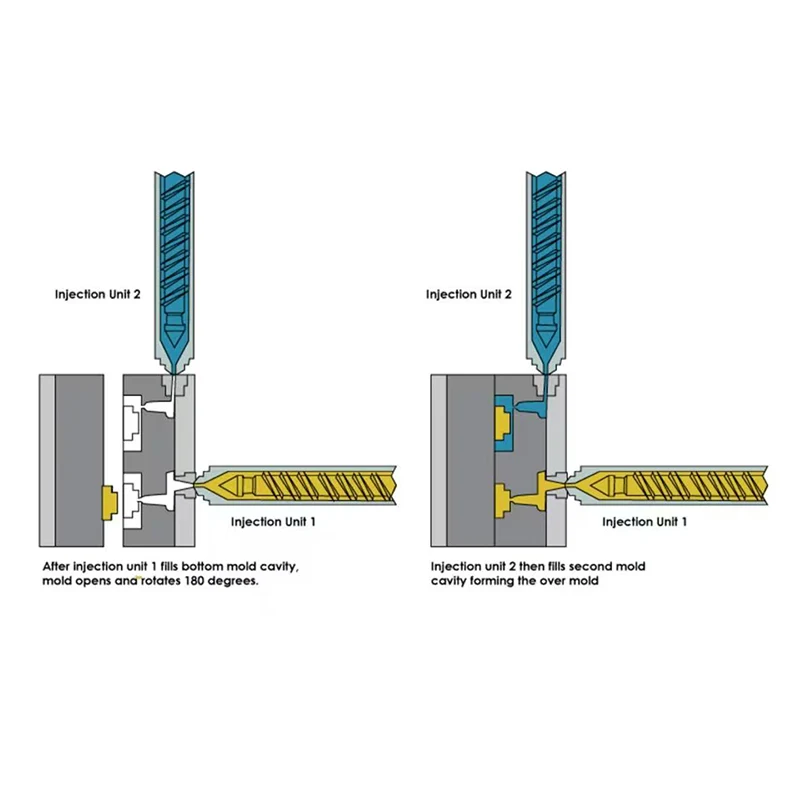
Un funcionamiento de molde familiar convencional utiliza una resina a través del sistema de alimentación compartido, por lo que las piezas de ABS y PP normalmente deben separarse en diferentes grupos de herramientas. Los procesos especializados deben cotizarse y revisarse por separado.
¿Es difícil imprimir PP?
El PP tiene baja energía superficial, por lo que la adhesión de la tinta a menudo depende del tratamiento de la superficie y de un sistema de tinta compatible. Valide el tratamiento, el tiempo, la tinta, el curado y la adhesión en el grado moldeado real.
¿Puede la fábrica sustituirlo por otro grado ABS o PP?
Sólo a través de un proceso de control de cambios acordado. Otro grado puede alterar la contracción, el flujo, la rigidez, el impacto, el color, la apariencia de la superficie o la documentación de cumplimiento. Revisar la ficha técnica y repetir las pruebas de homologación afectadas.
¿El ABS o PP reciclado funciona para los componentes del juego?
Puede funcionar en algunas aplicaciones, pero el contenido reciclado no es un material uniforme. Especifique el grado, control de fuente, variación permitida, color, requisitos mecánicos y plan de cumplimiento. Aprobar muestras moldeadas antes de la producción.
Elija el material con la pieza, no después de ella.
Envíe los archivos CAD, función de la pieza, color, acabado, cantidad y requisitos del mercado objetivo. Kingke puede comparar las direcciones de calidad de ABS y PP durante el DFM y la cotización.
Envía los detalles de tu proyectoFuentes
- INEOS Styrolution: productos ABS estándar
- LyondellBasell: Moplen HP501H
- LyondellBasell: Polipropileno, Homopolímero
- LyondellBasell: polipropileno, copolímero aleatorio
- LyondellBasell: polipropileno, copolímero de impacto
- 3M: Categorización de la energía superficial
- Comisión de Seguridad de Productos de Consumo de EE. UU.: Guía empresarial sobre seguridad de los juguetes